倉庫に数トンもの在庫を保管するあらゆるパレットラックは、平鋼コイルから始まります。その生コンコイルと、積載能力を備えた完成品保管システムの間には、精密かつ慎重に制御された製造工程が連続して展開されています。これには、エンジニアリング、ロール成形、パンチング、溶接、表面処理、そして厳格な検査が含まれます。 品質管理. 理解する 倉庫用ラック 製造工程からわかるように、一部のラックは何十年にもわたって安定して機能する一方で、安価で製造品質の悪い代替品は曲がり、腐食し、または負荷下で故障する原因が明らかになります。.
指定、購入、または設計を行うすべての人 収納システム, 実際にラッキングがどのように作られているのかを知ることは、単なる技術的な好奇心以上のものです。製造業者が各段階で採用する選択肢——鋼材のグレード、ロール成形ラインの精度、溶接部の一体性、コーティングの品質——は、ラッキングの強度を直接決定します。, 安全, 製品を最終的にラックに載せるラックのサイズと寿命について説明します。このガイドでは、鋼製倉庫ラックの製造工程全体を段階ごとに解説し、各工程が完成したシステムにとってどれほど重要であるかを説明します。.
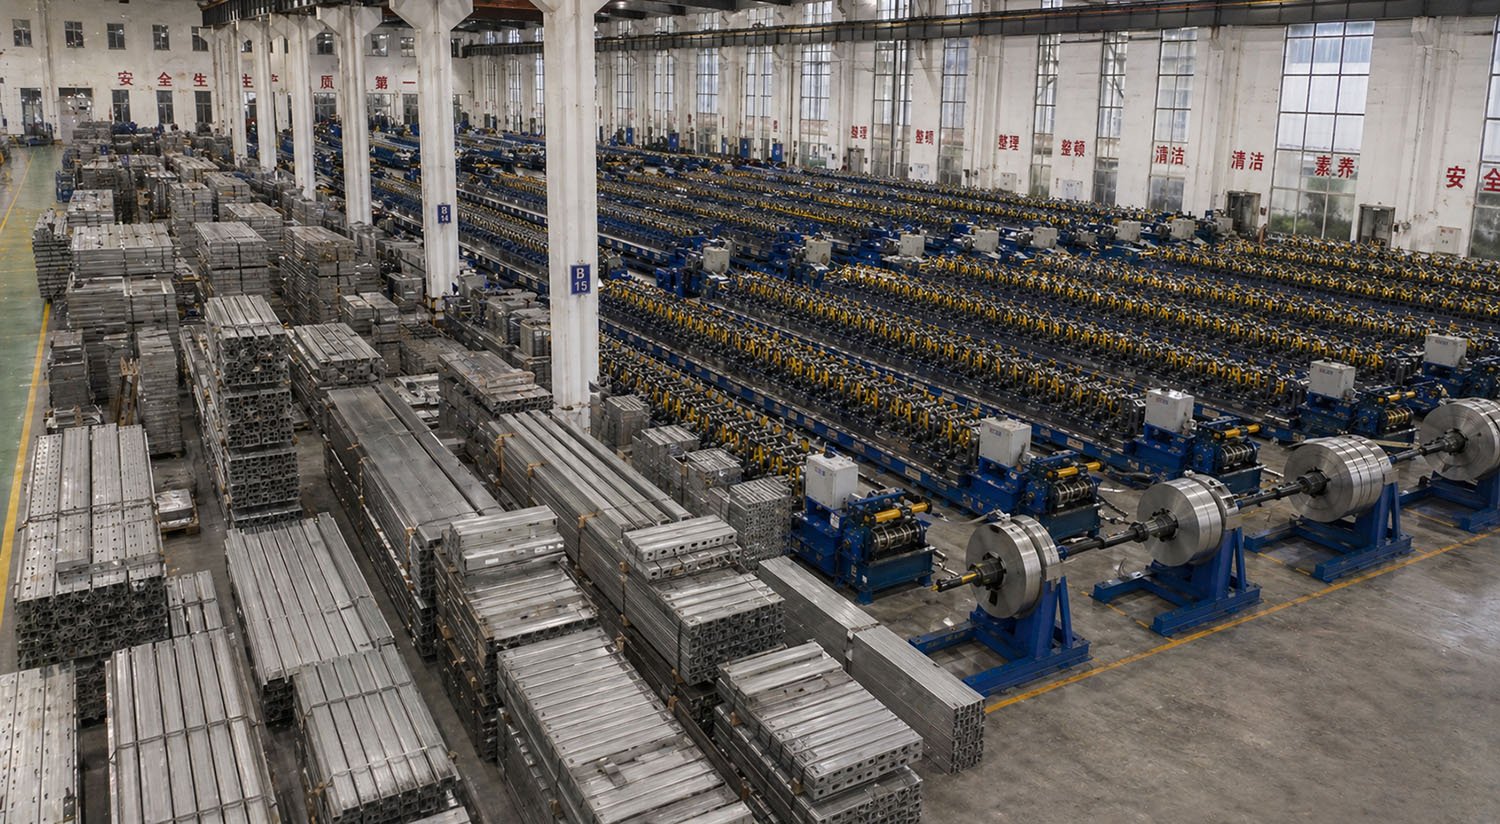
それはエンジニアリングとデザインから始まる
鋼材を切るずっと前から、製造工程は図面と計算に基づいています。倉庫のラックは構造物であり、フォークリフトの往来が激しい環境の中で、年間を通じて重い負荷や動的な荷重を安全に運ぶ必要があります。最初から適切な設計を行うことが、他のすべての要素を支える基盤となります。.
荷重解析と構造工学
最初の課題は、ラックがどのような役割を果たすべきかを定義することです。エンジニアは、梁レベルごとに、ベイごとに、そして立脚部ごとに必要な荷重容量を確立し、また、システムがその負荷を支える必要がある高さ、奥行き、および構成も決定します。そこから、適切な安全余裕を持ってこれらの荷重を担うための鋼材の断面、ゲージ、および支承パターンを計算します。これらの計算には、保管された商品の重量、その重量の適用方法、およびラックが荷積み、荷下ろし、さらには適用される地域における地震などの現象の際に経験する力も考慮されています。.
この段階は以下の規則に従います。 業界設計基準, このガイドでは、容量の決定と検証方法が詳しく説明されています。信頼できるメーカーは、寸法を推測するのではなく、認められた構造基準に従って設計を行います。適切に設計されたアップロードと設計不足のアップロードの違いは、ラックが過負荷になる瞬間まで見えません。設計段階では、顧客のストレージニーズをあらゆるコンポーネントの正確な仕様に変換します。.
CADモデリングとプロトタイピング
構造要件が定義されると、設計者は各コンポーネント(支柱、梁、ブレース、コネクター、フットプレート、アクセサリー)の詳細なCADモデルを作成します。これらのモデルには、正確なプロファイル、穴のパターン、寸法、公差が指定されており、これらは鋼材の成形および切断を行う機械に直接供給されます。多くのメーカーはまた、完全な生産に進む前に、設計を物理的に検証するためにプロトタイプまたはファースト・アーティクルサンプルを製造します。この段階では、新しいラックプロファイルが実証され、部品が正しく組み合わさり、計算値が予測する性能を発揮することを保証します。.
原材料の選定と検査
ラックは製造材によってその強度が決まるため、材料の選択は完成品の品質を静かに決定する重要なステップです。倉庫用ラックは通常、大型コイル状に供給される高強度構造鋼から製造され、設計された設計に合わせて特定のグレードと厚さを選択します。.
正しい鋼材を選択する
鋼材のグレードは強度を決定する要素であり、特にその限界引張強度は、永久的な変形を開始するポイントです。より高い強度を持つ鋼材は、材料を少なくして特定の荷重耐力を実現できるため、頑丈で効率的なラックの製造が可能になります。鋼材の厚さ(ゲージ)は各コンポーネントの役割に合わせて調整されます。頑丈な支柱や梁は、軽量部品よりも厚い鋼材を使用します。正しいグレードとゲージを使用することは不可欠です。コスト削減のために薄いまたは弱い鋼材を代替すると、完成品が同一に見えるとしても、ラックの耐荷重能力が損なわれるためです。.
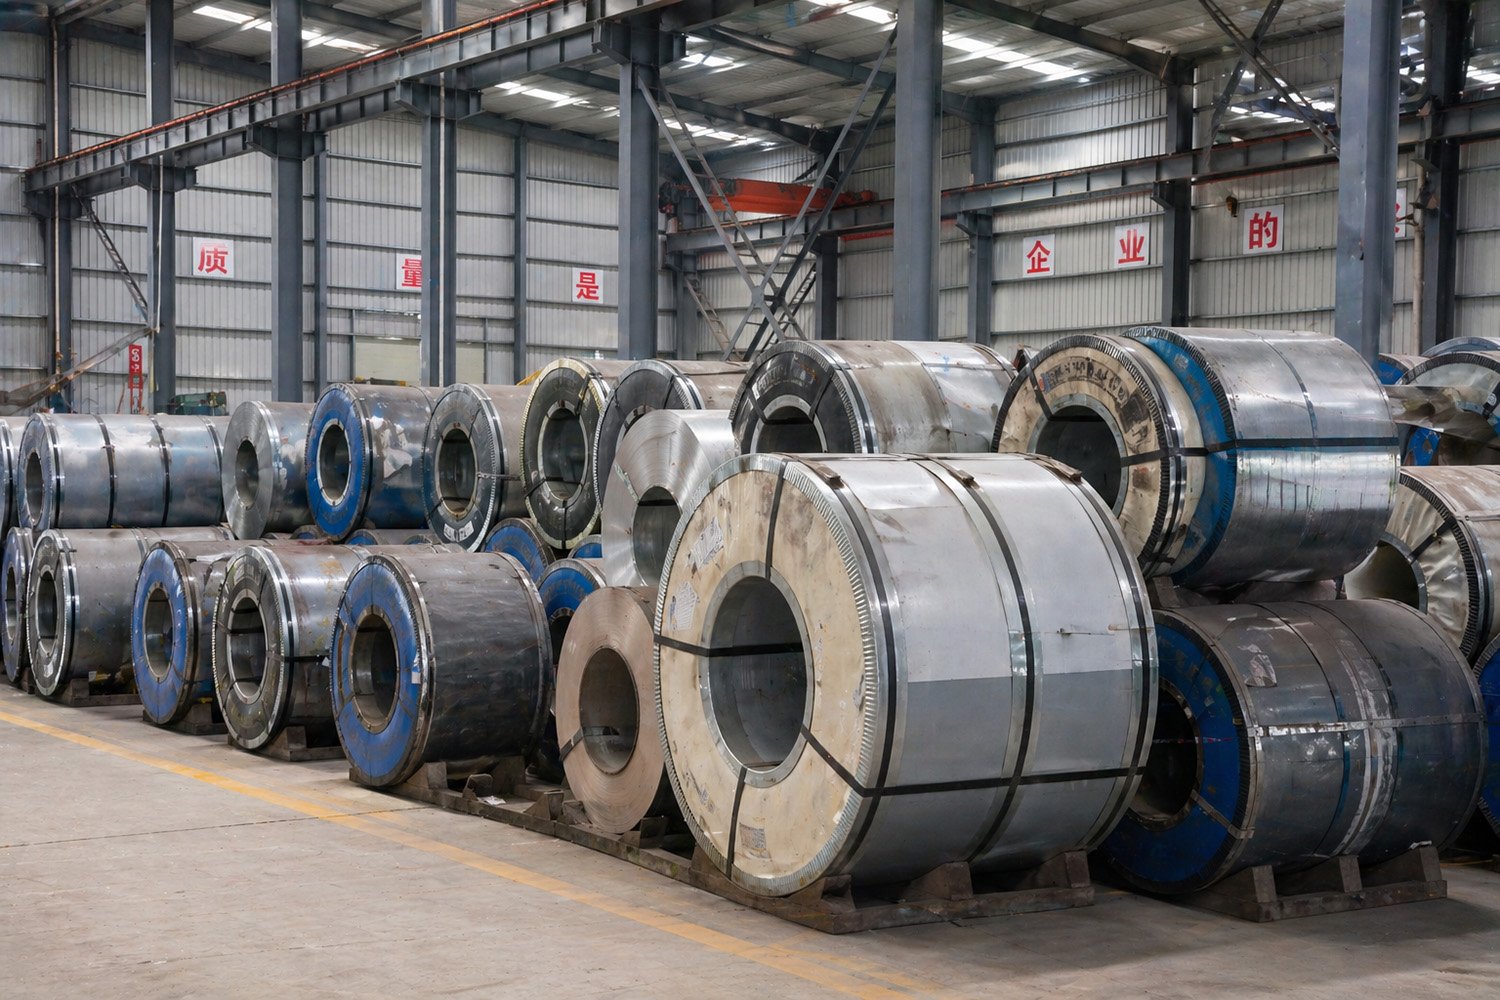
入出庫品の検査
コイルが生産に投入される前に、品質に配慮したメーカーは入荷した鋼材を検査および確認します。これには、グレードと厚さが注文に一致するかどうかを確認し、サプライヤーの材料証明書を確認すること、および鋼材に欠陥がないことを確認することが含まれます。この段階で不適合なコイルを発見することで、検査に合格しないコンポーネントに欠陥のある材料が組み込まれるのを防ぐことができます。さらに、不良品が製品に混入するのを防ぐことも可能です。また、どの鋼材がどの生産工程に使用されたかを記録することで、顧客に至るまで品質管理が維持されます。.
ロール成形:プロセスの中心
ロール成形は倉庫用ラックのほとんどの部品の製造工程の基本であり、この工程を経て平鋼が立柱や梁の形を形成していきます。この技術は、高い速度と大量生産で一貫性のある高強度なプロファイルを生み出すため、高い評価を得ています。.
スリット加工およびデコイリング
生産は鋼コイルをデコイラーに投入して開始されます。デコイラーはコイルを連続した平坦なストリップに展開します。ラインによっては、コイルをまず部品の必要な正確な幅にまで切り開きます。その後、この連続ストリップはロール成形機に投入され、段階的に成形されます。.
プロファイルの作成
ロール成形ラインでは、平坦なストリップが連続して配置された一連のローラーを通過します。各対のローラーは、最終的な曲げよりも少しだけ鋼板を曲げ、平坦なストリップを徐々に垂直柱や荷受け梁の複雑な断面形状へと変形させます。鋼板は冷間加工で段階的に曲げられるため、一回の激しい曲げではなく、ロール成形により鋼板の強度を維持し、きれいな正確な再現可能なプロファイルが生成されます。これらのプロファイルの形状は構造性能に最適化されています。例えば、垂直柱の折り返しやフランジは、その剛性を支えるための要素です。.
ロール成形の大きな利点は、大規模な生産における一貫性です。ラインを正しく設定すれば、数千個もの同一の寸法精度を持つ部品が生産されます。しかし、この生産工程には各プロファイルの要件に合わせてツールを用意する必要があるため、ローラーの配置やメンテナンスは非常に厳密に行う必要があります。優れたロール成形ラインは、本格的なラックメーカーの最も明確な特徴のひとつです。.
パンチングと穿孔
重要な特徴は パレットラック これは、直立柱に打ち込まれたスロットや穴のパターンで、梁の位置を調整して異なる高さに配置することができます。この打ち込みは多くの場合ロール成形ラインに組み込まれ、プレスが成形前にまたは成形中にストリップを正確な間隔で打ち込みます。この穴のパターンは精度が非常に重要です。スロットは完全に揃わなければならず、梁のコネクターがしっかりと固定され、システムが調整可能でなければなりません。打ち込みがずれていたり、不規則だったりすると組み立てが難しくなり、梁と支柱の接続が損なわれてしまいます。そのため、この段階での精度は完成品の一体感や耐荷重性にまで影響します。.
長さへのカット
成形およびパンチングされたプロファイルがラインから出口すると、通常、ライン停止なく移動中の鋼材を切断する自動化されたフライイングカットオフにより、必要な長さにカットされます。これにより、各独立した縦柱、梁部、およびブレース部が正確な長さに成形され、次の工程への準備が整います。正確な切断により、フレームの高さが正しい高さに保たれ、梁の幅も正しい幅に広がるようになります。これらは、フィット性と荷重分布にとって重要な要素です。.
溶接および製作
梁は通常エンドコネクタが取り付けられた単一のロール成形品ですが、, 立てられたフレーム これらは一緒に溶接しなければならないアセンブリです。溶接と加工は、個別の成形部品がラックシステムを定義する構造サブアセンブリになる場所です。.
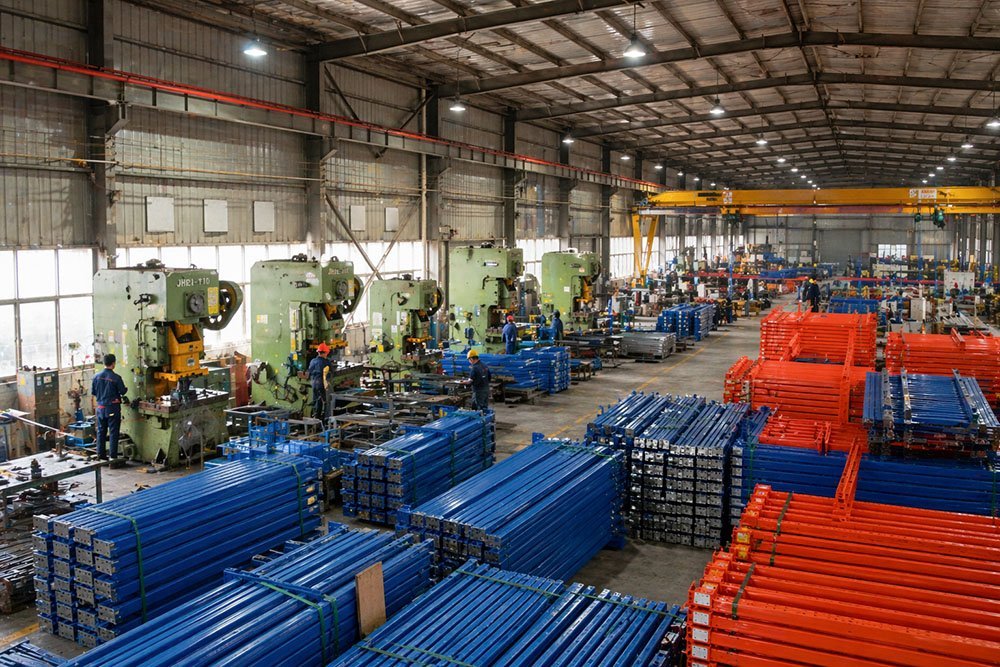
立て掛けるフレームの組み立て
直立フレームは、水平部と対角部を連結する縦柱2本で構成されています。製造時には、これらの部品は治具または固定具に配置され、正確な位置合わせが保たれます。その後、すべての接合部に溶接が行われます。設計段階で設計されたブレースパターンはフレームの剛性に重要な要素であるため、ブレースと柱を連結する溶接は強固で一貫性のあるものにする必要があります。フレームの信頼性はブレースの溶接性能に大きく左右されます。ブレースの接合部の溶接不良は、負荷時に脆弱な箇所となります。.
溶接ビームコネクタ
ロードビームにはコネクタが取り付けられています。これは、直立したフレームにビームを接続するために、ビームとフレームを固定するブラケットまたはエンドプレートです。これらのコネクタは各ビームの端部に溶接されています。この溶接の強度こそが、このシステム全体の最も重要な安全要素の一つです。なぜなら、ビームとフレームの接続は保管されたパレットの全荷重を担っているからです。メーカーはここでの溶接品質に細心の注意を払い、日常の使用による応力下で割れたり外れないような完全でしっかりした溶接を保証しています。.
溶接方法と自動化
品質の高いラック製造業者は、一貫性を確保するためにロボットおよび自動溶接技術をますます活用しています。ロボット式MIG溶接では、同じ精度と再現性をすべての接合部に適用するため、手作業による作業の多様性を排除し、数千もの部品にわたる均一な強度を実現します。自動溶接も速度を向上させ、メーカーが溶接パラメータを文書化および制御できるようにします。手作業での溶接を使用する場合、熟練した溶接技術者と明確な基準が不可欠です。いずれにせよ、目標は同じです:荷重に耐えながらラックの構造を一体化させる強靭でクリーンな一貫した溶接です。.
表面処理と仕上げ
部品が形成、溶接、組み立てられると、表面処理と仕上げ工程が始まります。この段階は単に装飾的なものではなく、仕上げにより鋼材が腐食や摩耗から保護され、ラックの寿命が延びます。特に湿気や寒冷な環境や化学薬品にさらされた環境では、その影響はより大きくなります。.
洗浄および前処理
コーティングを施す前に、部品を徹底的に洗浄する必要があります。表面処理ラインでは、形成や溶接時に油分が形成されるのを防ぐために鋼を洗浄し、その後化学的表面処理剤(多くの場合、リン酸系または類似の改質コーティング)を適用して表面をさらに洗浄し、仕上げ材がしっかりと密着するプロファイルを作成します。この準備作業がコーティングの適切な接着と、後続での剥離や割れに対する耐性を実現するのです。この準備作業を怠ったり、省略したりすると、コーティングが早すぎるほど早く剥がれたり、割れたりする可能性が高まります。そのため、優れたメーカーは、このステップをオプションではなく必須のものとして扱っています。.
パウダーコーティング
倉庫用ラックの最も一般的な仕上げは粉体塗装です。このプロセスでは、通常静電気を帯びたポリマーである乾燥粉末を接地された鋼製部品に吹き付けます。この粉末はあらゆる表面、特にエッジや窪みまで均一に付着します。その後、塗装された部品は硬化オーブンを通ります。このオーブンでは熱によって粉末が溶けて硬い、連続的な耐久性のある層に融合します。粉体塗装は、従来の液体塗料に比べて傷や薬品、耐腐食性に優れ、さらに湿式塗装の溶剤排出がないため、環境にも優しく、耐久性のある美しい仕上げを実現します。.
粉体塗装の厚みと均一性は外観と保護の両方に影響を与えます。信頼できるメーカーは品質管理の一環として塗装の厚さを監視しています。質の高いラックの馴染みのある一貫した色と滑らかな仕上げは、良好な粉体塗装ラインによるものです。.
代替仕上げ
特に過酷な環境(高い湿度、屋外での曝露、冷蔵倉庫環境、腐食性の高い雰囲気)では、製造業者は粉体塗装の代わりにまたはその上で行うガルバニック処理を使用する場合があります。ガルバニック処理は、優れた長期耐食性を提供する保護層を形成します。仕上げの選択はラックの想定される環境に合わせて行われ、標準的な粉体塗装はほとんどの屋内倉庫に適しており、より高い保護が必要な用途にはより重いタイプの製品が使用されます。.
品質管理とテスト
製造工程全体およびその後の品質管理では、ラックが設計仕様を満たしていることを確認します。ラックは安全に不可欠な構造製品であるため、徹底的なテストは手続き上の必要事項にすぎません。信頼できるシステムと危険なシステムを分けるのはまさにこのプロセスです。.
寸法検査および視覚検査
検査員は、形成されたプロファイル、穴のパターン、および切断長が設計許容範囲に適合していること、および溶接が完全かつ健全であることを確認します。部品は欠陥がないこと、寸法が正しいこと、および適切な組み立てが確認されます。ここで寸法上のエラーを発見した場合、組み合わさらない部品や定格荷重を耐えられない部品が顧客に届くのを防ぐことができます。また、一貫した寸法は、異なる生産ロットの部品が互換性を持つようにすることもできます。.
ロードテストとパフォーマンステスト
部品の測定にとどまらず、メーカーは構造性能を確認します。これには、代表的な梁やフレームを物理的に荷重試験し、定格容量を要求される安全許容範囲内で維持していることを確認し、実環境での性能が設計計算と一致していることを検証することが含まれます。部品を限界まで破壊するか、定格荷重の倍数まで破壊させることで、設計と製造が約束された強度を確実に提供していることが示されます。この証拠は、ラックの容量プレートに記載された負荷定格を裏付けるものです。.
コーティングおよび材料検証
高品質なプログラムは仕上げ検査も行い(コーティングの厚さや接着性を測定し、耐食性も確認)、また工場全体で正しい鋼グレードが使用されていることを確認します。これらの一連の検査は、文書化とトレーサビリティとともに、工場出荷時の製品が設計および注文されたものと一致していることを確認します。堅固な品質管理システムを備えたメーカーは、信頼できる品質評価基準を維持することができます。.
パッケージと配送
最終的な製造段階では、完成した部品を輸送および設置する準備を行います。ラックは通常、組み立て済みではなく、独立した支柱、梁、ブレース、および付属品として出荷されます。組み立て済みでは輸送がはるかに効率的であり、現場での設置も容易です。部品はまとめて保護され、ラベルが貼られ、損傷のない状態で到着するため、識別および正しい組み立てが可能になります。.
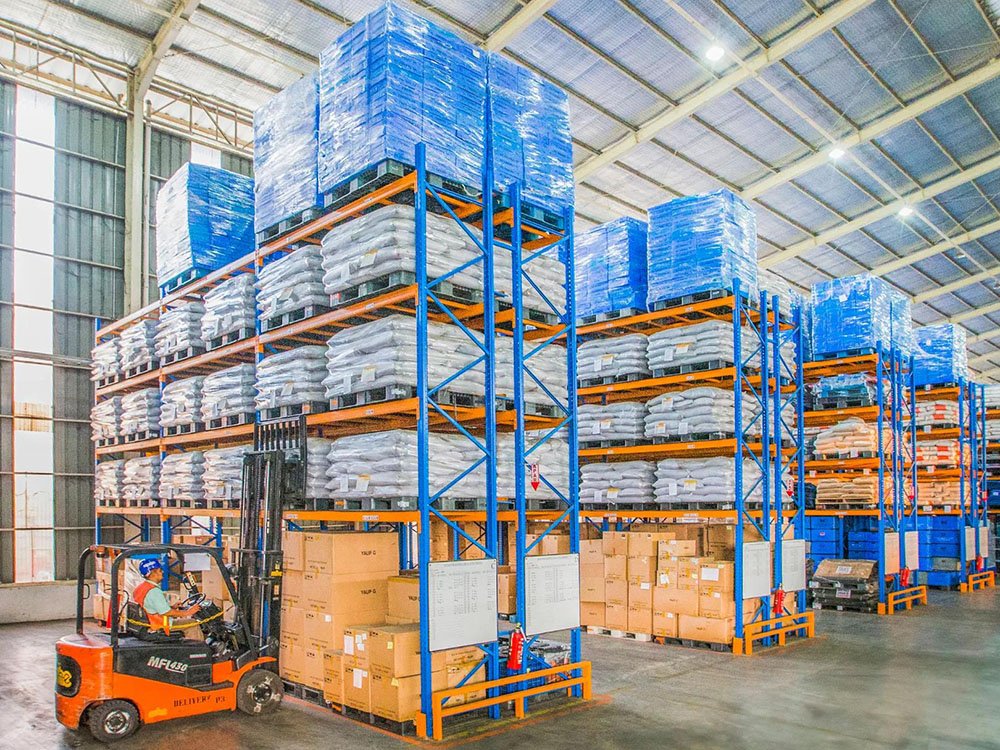
優れた梱包は、粉体塗装された表面を傷から保護し、鋼材を輸送中の損傷から守ります。また、明確なラベルと文書化により、設置者はシステムを正確に組み立てることができます。最終段階ではありますが、丁寧な梱包は以前の段階に組み込まれたすべての品質を保持し、ラックが工場出荷時の状態でお渡しされるようにします。.
基準、コンプライアンス、そしてなぜプロセスが重要なのか
製造のあらゆる段階において遵守すべき基準は、認められた標準に準拠することです。ラックは、荷重の計算方法、コンポーネントの性能要件、容量の検証方法を定めた構造基準に基づいて設計、製造、および試験されています。これらの基準に準拠した製造は、荷重評価の意義をもたらします。これはラックが、その容量プレートに記載されている容量を適切に確保しながら、その性能を実証できるよう設計および製造されたことを示しています。.
結局のところ、製造工程が購入者にとってどれほど重要であるかということがその理由です。ショールームの展示台では2つのラックはほぼ同じように見えるかもしれませんが、使用される鋼材のグレード、ロール成形の精度、溶接の完全性、表面処理の徹底性、そして長年にわたる使用により生じる品質管理の厳格さには大きな違いがあります。これらの違いはラックが荷上げされ、フォークリフトで取り扱い、あるいは長年にわたる使用により湿気のある環境にさらされるまでには見えません。その時点で、しっかり作られたラックは機能し、作られたのが粗悪なラックは機能しないのです。.
ラックサプライヤーを選ぶ際には、価格だけを見るのではなく、その製品の裏にあるプロセスにも注目すべきです。認定基準を満たした設計技術を持つメーカー、信頼性の高い鋼材を使用し、精密なロール成形および溶接加工を行っているメーカー、適切な表面処理を施しているメーカー、そして製品を徹底的にテストしているメーカーは、鉄よりも多くのものを販売しています。つまり、信頼性と安全性です。製造工程を理解することで、購入者は正しい質問をすることができ、外観以上の品質を認識できるようになります。.
現代のラック生産における自動化とテクノロジー
倉庫のラックの製造方法が着実に近代化されてきており、工場における自動化のレベルは現在、購入者が期待できる安定性の最も明確な指標の一つとなっている。現代のロール成形ラインはコンピューター制御されており、送り速度、穿孔間隔、および切断長は電子的に設定および監視される。この自動化により、以前は手作業でのセットアップに伴う変動の多くが排除されるため、ライン上の10,000番目の立上げが最初のものとほぼ同じ精度で揃うようになっている。.
ロボット溶接装置は特に製造業のあり方を大きく変えました。プログラムされた溶接ロボットは、人間の溶接工が何千回も繰り返すことの出来ない一貫した熱量、速度、およびワイヤの配置で、あらゆる接合部に同じワイヤを適用します。これは構造物の製造において非常に重要です。なぜなら、梁の接合部やブレースジョイントのワイヤは、まさにそこに強度が左右されるからです。また、工程間の自動化により、部品が工場内で移動する際に傷つき、不適合になる、あるいは破損するリスクも軽減されます。.
機械そのものを超えて、メーカーはますますデジタル設計と生産データを活用し、プロセス全体を統合しています。CADモデルは成形および切断装置に直接フィードバックされ、転写エラーの発生率を低減します。また、生産追跡システムは各ロットを鋼材証明書や品質記録に紐付けることで、より一貫性があり、より正確な寸法、そしてより信頼性の高い負荷評価を実現します。このテクノロジーの総合的な効果は、これまでよりもより一貫性があり、より正確な寸法、そしてより信頼性の高い負荷評価を実現します。システムが現場でスムーズに組み上げられ、定格荷重を確信を持って持ち上げる場合、その功績の多くはそれを構築した工場が担うことになるでしょう。.
サステナビリティと材料効率
現代のラック製造業は、材料の効率性と環境への影響にもますます注目を払っています。これらの考慮事項は品質とますます重なり合っています。ラックの主要材料は鋼材であり、非常にリサイクル可能であるため、この業界は確立されたリサイクルループの中で活動しています。切断、成形、および切断時の残材や廃ラックは溶解して再利用されるため、廃棄されることなく生産に戻されることができます。スリット加工、成形、および切断時のスクラップを最小限に抑えるメーカーは、廃棄物を削減し、原材料をより効率的に使用することでコストと環境負荷を抑制しています。.
粉体塗装への移行もこの傾向を反映しています。粉体塗装は溶剤を使用せず、廃棄物も非常に少ないため(オーバースプレーは多くの場合回収して再利用できます)、従来の液体塗料よりも環境に優しい仕上げ工程です。また、材料の追加ではなく、鋼材を最も効率的に使用することで必要な強度を達成できるラックの設計は、優れたエンジニアリングがもたらすもう一つの効率化の形態です。適切に設計されたプロファイルは、定格荷重を損なうことなく鋼材を消耗させずに持ち上げます。.
購入者にとって、これらの要素は環境への責任だけではありません。効率的な材料の利用と耐久性のある仕上げは、製造業者がプロセスをきっちり管理していることを示し、長持ちし、耐腐食性に優れたラックは、交換が必要になるまでずっと長く使用できます。これこそが最も基本的な持続可能性の形態です。.
結論
倉庫のラックの製造工程は、正確で相互依存する一連のステップからなるプロセスです。完成品の強度もその各ステップの品質に左右されます。まず健全な設計と信頼性の高い鋼材からスタートし、正確なロール成形とパンチングを経て形作られ、強力な溶接と加工により構造が強化され、適切な表面処理と粉体塗装により耐久性が向上し、さらに厳格な品質管理とテストを経て、安全な設置に備えパッケージングされるまで、すべてが完璧に揃った状態で納品されます。.
倉庫のオーナーや設計者にとって、重要な教訓は次のとおりです。在庫を保管し、チームを守り、長年にわたり運営を支えてくれるラックは、現場に到着するまでにはまだ数年しかたっていないのに、数十の決定がなされている製品なのです。ラックの製造工程を理解することは、倉庫のライフサイクル全体において、荷積みされた状態で1日も休まずに信頼できるシステムを選択する最良の方法です。.
 English
 Spanish
 Arabic
 Tagalog
 Korean
 Russian
 Thai
 Japanese
 Indonesian
 Portuguese
 French
 Chinese