بدأت كل منصة لوح البضائع التي تحمل طوابع من المخزون في المستودع من ملف فولاذي مسطح. بين تلك الملفات الخام ونظام التخزين النهائي المجهز لقدرة التحميل، توجد سلسلة من الخطوات التصنيعية الدقيقة والمراقبة الدقيقة: الهندسة، وتشكيل الملفات، والقطع، واللحام، ومعالجة السطح، والتقييم الدقيق. ضمان الجودة. فهم خزانات التخزين تكشف عملية التصنيع عن سبب عدم فشل بعض الأرفف بشكل موثوق لعدة عقود بينما تتكسر البدائل الأرخص المصنوعة بشكل سيئ أو تتلف أو تفشل عند الحمل.
لكل من يحدد أو يشتري أو يصمم نظم التخزين, إن معرفة كيفية تصنيع المنتج أمر يتجاوز مجرد فضول تقني. إن الخيارات التي يختارها الصانع في كل مرحلة – مثل نوع الصلب، ودقة خط تشكيل الألواح، وصلاحية اللحامات، ونوعية الطلاء – تحدد بشكل مباشر قوة المنتج., السلامة, ، وعمر الصندوق الذي يتم تحميله في النهاية به المنتج. يوضح هذا الدليل رحلة التصنيع الكاملة لنظام الرفوف الفولاذي للمستودعات، خطوة بخطوة، ويشرح الأسباب التي تجعل كل مرحلة مهمة لنظام النهائي.
تبدأ من الهندسة والتصميم
قبل فترة طويلة من قطع أي قطعة من الفولاذ، تبدأ عملية التصنيع في لوحة رسم وخلال عملية حسابات. تُعد منصات التخزين في المستودعات منتجًا هيكليًا: يجب أن تتحمل هذه المنصات أوزانًا ثقيلة، وغالباً ما تكون ديناميكية، بأمان، من عام إلى آخر، في بيئات مليئة بتدفق شاحنات الرافعة الشوكية. إن الحصول على التصميم المناسب منذ البداية هو الأساس الذي تستند عليه كل شيء آخر.
تحليل الحمل والهندسة المعمارية
الواجب الأول هو تحديد ما يجب أن يقوم به الرف. يقوم المهندسون بتحديد القدرة على التحمل المطلوبة لكل مستوى من المسامير، وكل مقعد، وكل عمود، بالإضافة إلى الارتفاعات وعمقاته وتكوينات النظام التي يجب أن تدعمها. ومن ثم، يقومون بحساب الأقسام الفولاذية والأجهزة القياسية وأنماط التعزيزات التي ستحمل هذه الأوزان مع هامش أمان مناسب. وتأخذ هذه الحسابات في الاعتبار وزن البضائع المخزنة، وطريقة تطبيق الوزن، والقوى التي تتعرض لها الرف خلال التحميل والتفريغ وحتى أثناء حدوث الزلازل في المناطق التي ينطبق عليها ذلك.
يتم التحكم في هذه المرحلة من قبل معايير التصميم الصناعي, يحدد دليل "إي إم إي إي"، الذي يوضح كيفية تحديد القدرات والتحقق منها، الطريقة التي يتم بها تصميمها. ويصمم مصنعون مرموقون وفقًا لأفضل المعايير الهيكلية بدلاً من الاعتماد على التخمين بشأن الأبعاد، لأن الفارق بين نظام تخزين مصمم بشكل مناسب ونظام تخزين غير متطور لا يظهر إلا في اللحظة التي يتجاوز فيها الحمل على العنصر. وتُحول مرحلة التصميم الفني احتياجات التخزين الخاصة بالعميل إلى مواصفات دقيقة لكل عنصر.
تصميم وتصنيع النماذج ثلاثية الأبعاد
بعد تحديد المتطلبات الهيكلية، يقوم المصممون بإنشاء نماذج CAD مفصلة لكل مكون، مثل الأرفف والأعمدة والمسامير والوصلات والأطراف العلوية والإكسسوارات. وتحدد هذه النماذج المواصفات الدقيقة للمقاطع والأشكال والأبعاد والتجاوزات، وهي تُستخدم مباشرة في الآلات التي تصنع وتقطع الفولاذ. كما ينتج العديد من الشركات نماذج أولية أو عينات أولية لتأكيد التصميم ماديًا قبل الشروع في الإنتاج الكامل. وفي هذه المرحلة يتم اختبار نماذج الأرفف الجديدة للتأكد من أن الأجزاء تتناسب بشكل صحيح وتعمل كما يتوقع الحسابات.
اختيار المواد الخام وفحصها
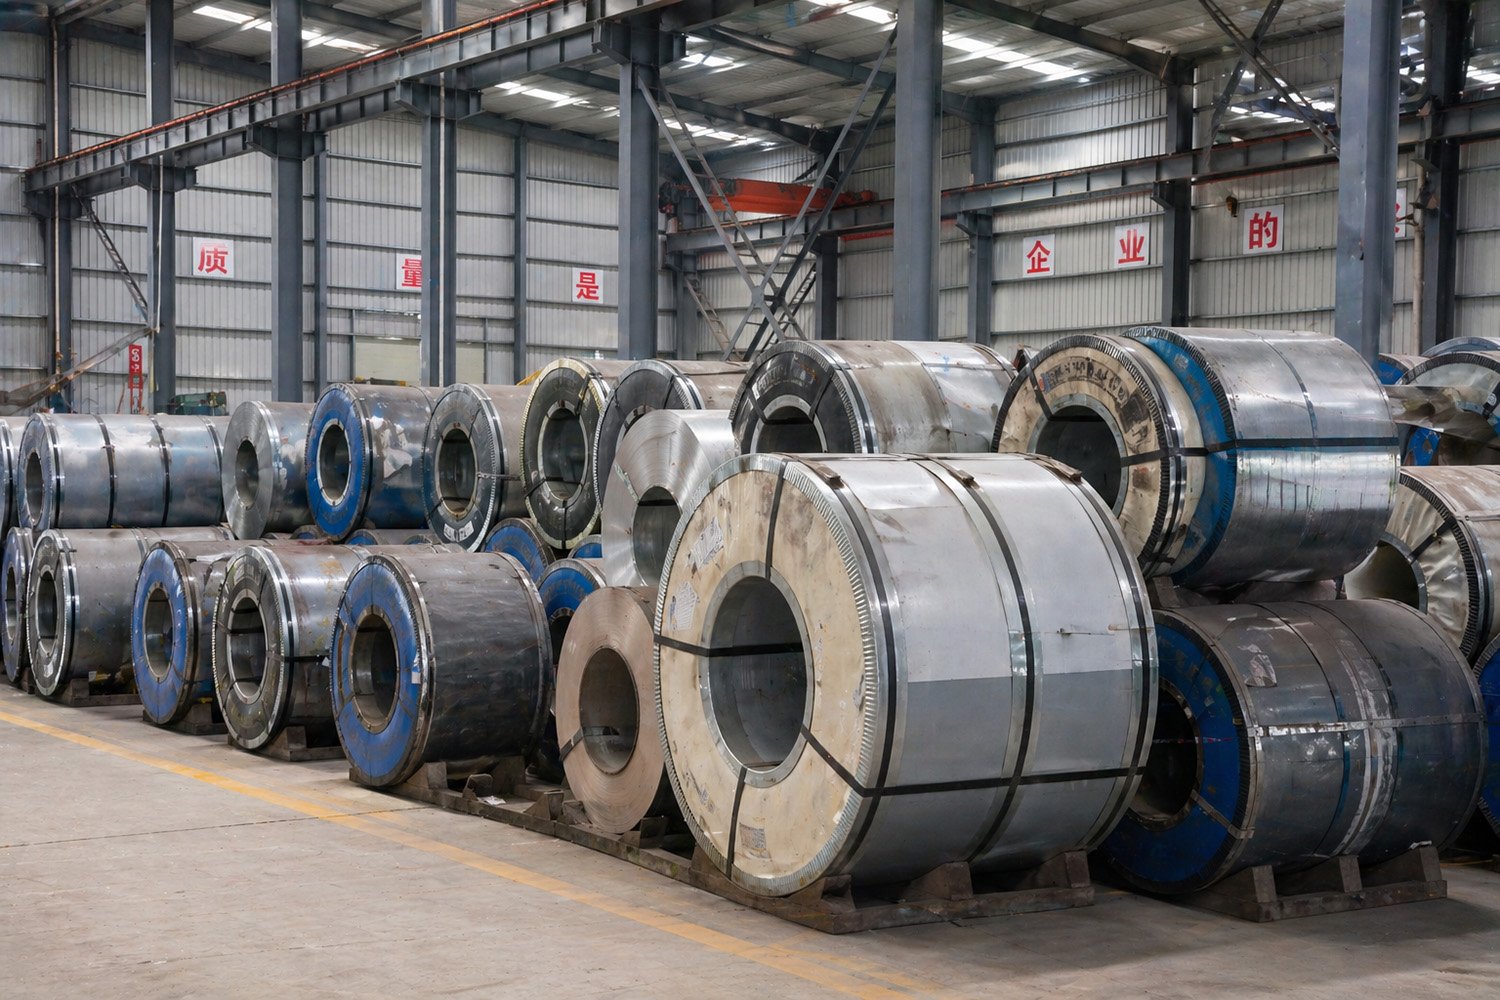
إن قوّة الرفوف تعتمد فقط على نوع الصلب الذي يتم تصنيعها منه، لذا فإن اختيار المواد هو مرحلة حاسمة تحدّد بشكلٍ سري جودة المنتج النهائي. عادةً ما يتم تصنيع الرفوف في المستودعات من الفولاذ الهيكلي المقاوم للشدّ، والذي يتم توفيره في هيئات كبيرة، مع اختيار النوع والسمك المحددين لتتناسب مع التصميم الهيكلي.
اختيار الفولاذ المناسب
تحدد درجة الصلابة قوة الفولاذ، ولا سيما صلابته عند الخدش، وهي النقطة التي تبدأ فيها التشوه بشكل دائم. وتتيح الصلابة العالية لصانع الفولاذ تحقيق قدرة تحميل معيّنة باستخدام كمية أقل من المواد، مما يؤدي إلى إنشاء رفوف قوية وفعالة. وتتناسب سماكة الفولاذ أو مقاسه مع دور كل مكون: تستخدم الأرفف والأعمدة الأكثر تحملًا من الفولاذ السميكة مقارنة بالأجزاء الأقل تحملًا. ومن الضروري استخدام الدرجة والمقاس الصحيحين، لأن الاستعاضة عن الفولاذ الأقل سمكًا أو القوي بشكل مباشر من أجل خفض التكاليف يقوض بشكل مباشر قدرة الرف على تحمل الحمل حتى لو كان الجزء النهائي متشابهًا تمامًا.
فحص المواد الواردة
قبل أن تدخل أي لفافة إلى مرحلة الإنتاج، يقوم المصنعون المراعون للجودة بفحص وتأكيد الفولاذ الوارد. ويشمل ذلك التحقق من مطابقة الصفة وسمك الفولاذ للطلب، ومراجعة شهادات المواد لدى المورد، والتأكد من أن الفولاذ خالٍ من العيوب. ويمنع اكتشاف لفافة منخفضة الجودة في هذه المرحلة من تحويل المواد المعيبة إلى مكونات تفشل في الاختبار، أو أسوأ من ذلك، من التسلل عبرها وتضعيف الرف النهائي. وتعد قابلية التتبع أمراً مهماً هنا أيضاً: إذ يدعم الاحتفاظ بسجلات عن الفولاذ الذي تم إدخاله في أي مرحلة إنتاجية مراقبة الجودة طوال العملية وصولاً إلى العميل.
التشكيل بالدوار: قلب العملية
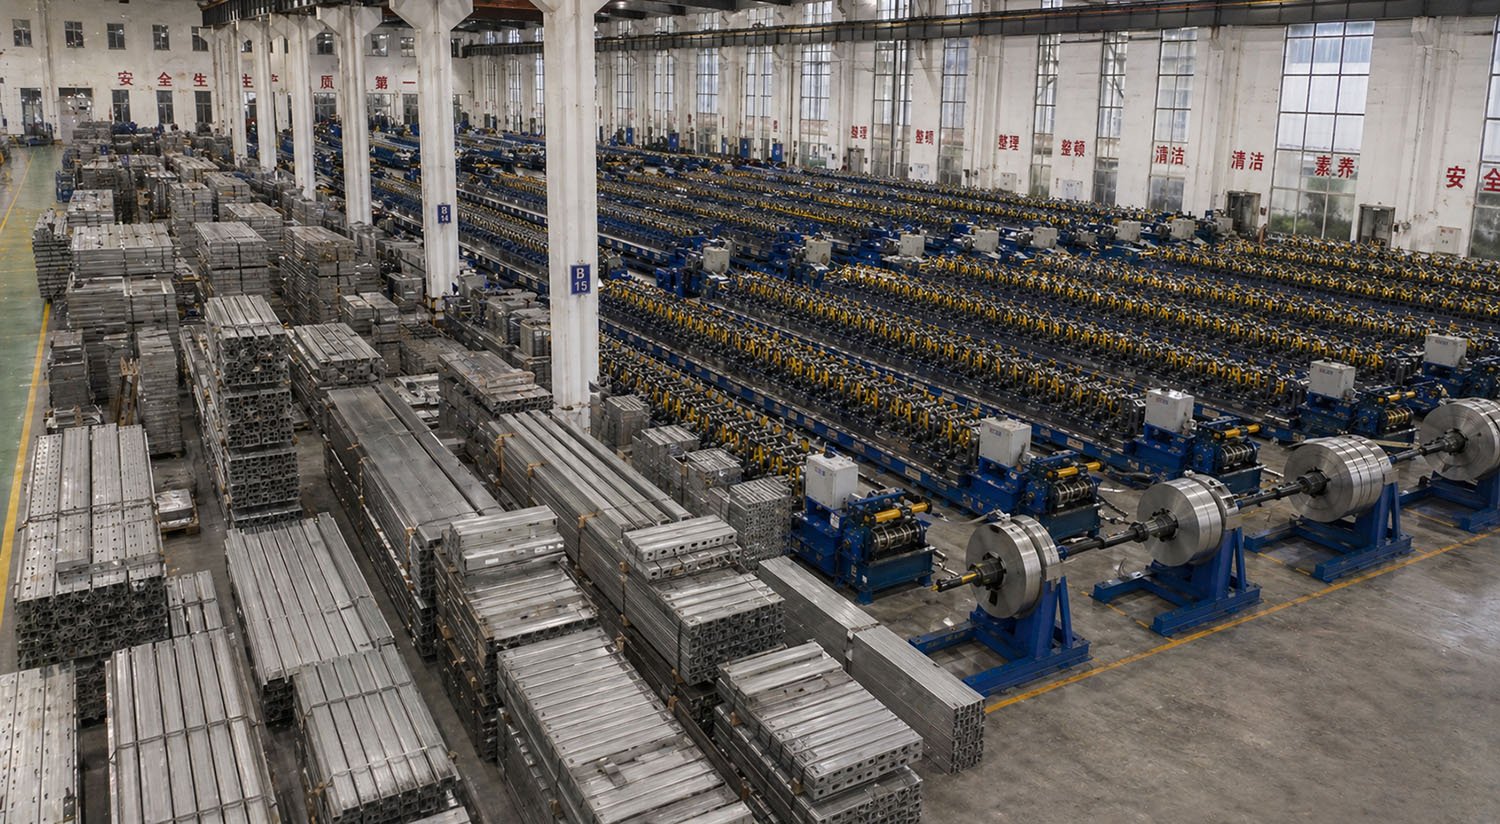
إن عملية التشكيل بالدوران هي العملية التصنيعية الرئيسية لمعظم مكونات خزانة المستودعات، وتُعد هذه العملية هي التي تبدأ فيها عملية تصنيع الفولاذ المسطح وتصبح الأرفف والأعمدة على شكل مميز. تتمتع هذه التقنية بشعبية كبيرة لأنها تنتج ملفات ذات قوة عالية ومتسقة بسرعة وكفاءة عالية.
القص والتفكيك
تبدأ الإنتاج بتوجيه لفافة فولاذية إلى جهاز تفريغ، الذي ينفذها إلى شريط مسطح مستمر. اعتمادًا على الخط، قد يتم أولًا قص لفافة فولاذية إلى البعد المحدد المطلوب للمكون الذي يتم تصنيعه. ثم يتم توصيل الشريط المستمر بالآلة التي تُشكِّل العُبوات، وهو جاهز لتشكيله تدريجيًا.
تكوين الملف الشخصي
في خط التشكيل بالدوار، يمر الشريط المسطح عبر سلسلة من الأسطوانات المتوازية الموزعة بالتتابع. كل زوج من الأسطوانات ينحني في الخشب الصلب بمقدار أكبر من الأخير، مما يغير تدريجياً الشريط المسطح إلى الشكل المعقد المتعدد القطاعات للعمود العمودي أو قضيب الحمل. نظرًا لأن الخشب الصلب يتم تشكيله بالحرارة بدلاً من الانحناء بشكل واحد قوي، فإن عملية التشكيل بالدوار تحافظ على قوة الخشب وتنتج ملفات مستقيمة دقيقة وقابلة للتحقيق. تم تصميم شكل هذه الملفات لتحقيق أداء هيكلي—على سبيل المثال، فإن المنحنيات والعودات والواصليات في العمود العمودي هي ما يمنحه صلابة تحمل الحمل.
يتمثل أكبر ميزة لعملية تشكيل الأسطح في الاستقرار على نطاق واسع: بمجرد إعداد الخط بشكل صحيح، فإنها تنتج آلاف القطع المتطابقة الدقة من حيث البعد. والنتيجة هي أن الأدوات محدّدة لكل شكل من الأشكال، لذا يجب تهيئة الأسطوانات بشكل دقيق وصيانتها. إن خط تشكيل الأسطح الجيد التنظيم هو أحد المؤشرات الواضحة على وجود شركة تصنيع أرفف جادة.
الشقوق والشققات
سمة حاسمة من رفوف البليت هو نمط الفتحات أو الثقوب المقطوعة في الأعمدة العمودية، مما يتيح وضع وتعديل القضبان في ارتفاعات مختلفة. غالبًا ما يتم دمج هذا القصدير في خط تشكيل الصفائح، حيث تقوم الآلات المبرمجة بقطْع الشريط في فواصل دقيقة إما قبل أو أثناء عملية التشكيل. يعد دقة نمط الثقوب هذا أمرًا بالغ الأهمية: يجب أن تكون الثقوب متساوية تمامًا حتى يتناسب موصلات القضبان بشكل آمن ويظل النظام قابلًا للتعديل. إن عدم اتساق أو عدم دقة القصدير يجعل التجميع صعبًا وقد يعرض الربط بين القضبان والأعمدة للخطر، لذا فإن الدقة في هذه المرحلة تؤثر بشكل مباشر على مدى متانة الرف النهائي والقدرة على تحمل الحمل.
قطع إلى الطول
عندما يخرج الملف المكون والمقطع المنحني من الخط، يتم قصّه إلى الطول المطلوب، عادةً عن طريق قطع فولاذ متحرك آليًا دون توقف الخط. هذا يؤدي إلى إنتاج أعمدة مستقيمة فردية وأجزاء من القضبان وأجزاء دعم بمقاسات دقيقة، جاهزة للمراحل التالية. يضمن القطع الدقيق أن تظل الأطراف متساوية في الطول وتتراوح الأبعاد الصحيحة للعمودين، وهما أمران مهمان لضمان التوافق والتقسيم المناسب للضغط.
التصنيع واللحام
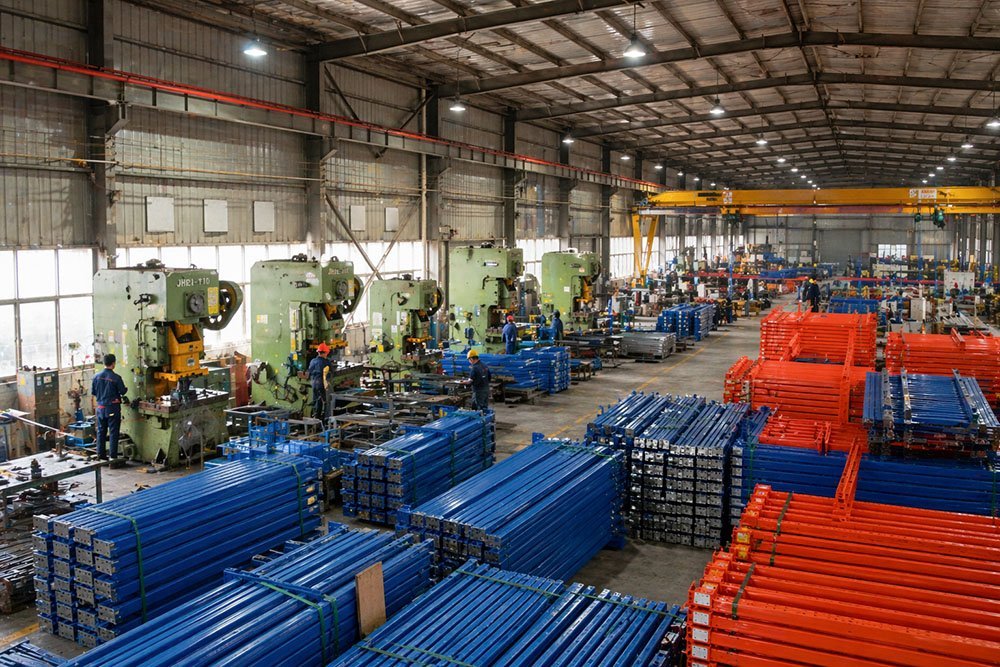
في حين أن القضبان غالباً ما تكون قطع معدّة من قطعة واحدة وتُجهز بموصلات نهاية،, أدراج مستقيمة تُعدّ المجموعات عبارة عن أجزاء مصنّعة يتمّ تجميعها معًا. وتتمّ عملية اللحام والتصنيع لتصبح الأجزاء المكونة الفردية عبارة عن مجموعات فرعية هيكلية تحدّد نظام الرفوف.
تركيب الأطر العمودية
تتكون الهيكل المستقيم من ستة أعمدة عمودية متصلة برافعات أفقية وأفقية. أثناء التصنيع، يتم وضع هذه المكونات في أدوات أو معدات تثبيت لتحديد اتساقها بدقة، ثم تُلحم في كل اتصال. تتسم نمط التثبيت – الذي يتم تصميمه خلال مرحلة التصميم – بأهمية قصوى بالنسبة لصلابة الهيكل، لذا يجب أن تكون اللحامات التي تربط الروافد بالعمود قوية ومتسقة. لا يمكن الاعتماد على الهيكل إلا بقدر صلابة اللحامات؛ فإذا كانت اللحام سيئاً في اتصال أحد الروافد، فإنه يصبح نقطة ضعف عند الحمل.
وصلات القضبان اللحامية
تُجهز قضبان التحميل بموصلات، وهي الأقواس أو الألواح الطرفية التي يتم تركيبها في فتحات في القضبان العمودية لربط القضبان بالتركيبات. تُلحم هذه الموصلات على أطراف كل قضبان التحميل، وتعد قوة هذا اللحام أحد الجوانب الأكثر أهمية من حيث السلامة في النظام بأكمله، لأن اتصال القضبان بالتركيبات العمودية يتحمل كامل حمولة الباركود المخزنة. يولي مصنعو الباركود اهتمامًا وثيقًا لنوعية اللحام هنا، لضمان لحامات كاملة وصوتية لن تتكسر أو تخرج عن مكانها تحت الضغوط الناجمة عن الاستخدام اليومي.
طرق اللحام والتحكم الآلي
استخدمت شركات تصنيع الأرفف عالية الجودة بشكل متزايد آلات اللحام الروبوتية والآلية لضمان الجودة. وتطبق لحام MIG الروبوتي نفس المعيار الدقيق والمستقر على كل مخلب، مما يزيل قابلية التغير في العمل اليدوي ويضمن قوة متساوية عبر آلاف القطع. كما أن لحام الآلات الروبوتية يسرّع من العملية ويسمح للمصنع بتوثيق وتحكم في معلمات اللحام. وفي حالة استخدام اللحام اليدوي، فإن وجود لحامين مهرة ومواصفات واضحة أمر أساسي. وفي كلتا الحالتين، يهدف الهدف إلى الحصول على لحامات قوية ونظيفة ومتسقة توحد الهيكل تحت الحمل طوال عمر الرف.
معالجة السطح والتشطيب
بمجرد تشكيل المكونات وتركيبها وتركيبها، يتم معالجتها وتجهيزها سطحياً. هذه المرحلة ليست مجرد عملية تجميلية فحسب، بل تعمل التجهيز على حماية الفولاذ من التآكل والتلف، مما يؤثر بشكل مباشر على عمر الرفوف، خاصة في البيئات الرطبة أو الباردة أو القاسية الكيميائياً.
التنظيف والتحضير
قبل تطبيق أي طلاء، يجب تنظيف الأجزاء جيدًا. تُزيل خطوط المعالجة السطحية الشحوم من الفولاذ لإزالة الزيوت الناجمة عن التشكيل واللحام، ثم تُطبق معالجة مسبقة كيميائية - غالبًا ما تكون عبارة عن طلاء تحويلي يحتوي على الفوسفات أو مواد مشابهة - تُزيل الشحوم من السطح بشكل أكبر وتخلق سطحًا يمكنه الاحتفاظ باللمعان. هذه العملية هي التي تجعل الطلاء يلتصق بشكل صحيح ويقاوم الانحلال أو التكسر في وقت لاحق. إن تخطي أو التقليل من المعالجة المسبقة هو اختصار شائع يؤدي إلى فشل الطلاء المبكر، لذلك يُعامل الموردون الجيدون هذه الخطوة على أنها ضرورية وليس اختيارية.
طلاء مسحوق
أكثر أنواع التشطيبات الشائعة لرفوف المستودعات هي الطلاء السائل. في هذه العملية، يتم رش مسحوقٍ جافٍ (عادةً بوليمر ملوث بالجاذبية الكهربائية) على الأجزاء الفولاذية المسطحة، حيث يلتصق بشكل متساوٍ على كل سطح، بما في ذلك الحواف والشقوق. ثم يتم تمرير الأجزاء المصنّعة عبر فرن معالجة الحرارة، حيث يذوب الحرارة ويُدمج المسحوق في طبقة متينة ومستمرة ومقاومة للتآكل. يوفر الطلاء السائل سطحًا متينًا وممتعًا، مقاومًا للخدوش والكيميائيات والتآكل بشكل أفضل بكثير من الطلاء السائل التقليدي، وهو بذلك يمنع انبعاثات المذيبات أثناء الطلاء بالمياه، مما يجعله أكثر نظافة للبيئة أيضًا.
تؤثر سماكة وكمية توحيد طلاء الرمل على المظهر والحماية على حد سواء، وتراقب الشركات المصنعة المرموقة سماكة الطلاء كجزء من عملية مراقبة الجودة الخاصة بها. وتأتي الألوان المتسقة المألوفة واللمعان السلس للرفوف الجودة من خط طلاء الرمل الذي يتم تشغيله بشكل جيد.
الطلاءات البديلة
في الظروف القاسية بشكل خاص – مثل الرطوبة العالية، والتعرض للحرارة في الهواء الطلق، وبيئات التخزين البارد، أو البيئات القاسية – قد يستخدم المصنعون الطلاء الحجري بدلاً من الطلاء السائل أو بالإضافة إليه. ويطبق الطلاء الحجري طبقة من الزنك الواقية توفر مقاومة ممتازة للتآكل على المدى الطويل. وتتناسب خيارات الطلاء مع البيئة المقصودة للرف، حيث يستخدم الطلاء السائل القياسي في معظم مستودعات التخزين الداخلية، وتخصص الحماية الأشد لشرائح التطبيقات الصعبة.
مراقبة الجودة والاختبار
خلال عملية التصنيع وبعدها، تؤكد مراقبة الجودة على أن الرفوف تفي بالمتطلبات الهندسية المحددة لها. وبما أن الرفوف هو منتج هيكلي ذو أهمية قصوى من حيث السلامة، فإن الاختبار الدقيق ليس مجرد إجراء رسمي – بل هو ما يميز الأنظمة الموثوقة عن الأنظمة الخطرة.
الفحص الأبعادي والبصري
يقوم المفتشون بفحص مطابقة ملفات التشكيل وأنماط الثقوب وطول القطع للمواصفات التصميمية، وكذلك فحص الوصلات السائلة. ويتم فحص المكونات بحثًا عن العيوب والأبعاد الصحيحة والتجميع السليم. ويمنع أي خطأ في الأبعاد هنا من وصول قطع لا تتناسب مع بعضها البعض أو لا تحمل الحمل المقدر لها إلى العميل. كما أن الأبعاد المتسقة هي أيضًا ما يضمن استمرار قابلية المكونات من عمليات الإنتاج المختلفة للتعامل مع بعضها البعض.
اختبار التحميل والأداء
بالإضافة إلى قياس الأجزاء، يحرص المصنعون على التحقق من أداء الهيكل. ويشمل ذلك اختبار الأطراف والأطوابق النموذجية جسديًا للتأكد من قدرتها على تحمل القدرات المحددة مع هامش الأمان اللازم، والتحقق من مطابقة الأداء في العالم الحقيقي للتحليلات الهندسية. ويظهر اختبار المكونات إلى حد الإفلاس أو إلى عدة أضعاف الحمل المحدّد أنها تمثل تصميمًا وتصنيعًا يوفران القوة الموعودة. وتؤكد هذه الأدلة على درجات الحمل المطبوعة على لوحة القدرات الخاصة بالرف.
التغطية والتحقق من المواد
تضمن البرامج الجودة أيضًا إجراء عمليات الفحص النهائية، مثل قياس سماكة الطلاء وشدته وتأكيد مقاومته للتآكل. وتؤكد هذه الاختبارات، إلى جانب الوثائق والتعقّب، أن الفولاذ المستخدم في التصنيع مطابق للمواصفات المحددة في التصميم والطلب. وبفضل وجود نظام جودة قوي، يمكن للمصنع أن يضمن جودة المنتجات التي يبيعها.
التعبئة والتسليم
يعدّ المستوى النهائي من التصنيع مكونات الجاهزة للتحميل والتثبيت. عادةً ما يتم شحن منصات التخزين مفككةً، أي مع الأرفف والأعمدة والمسامير والملحقات بشكل منفصل، بدلاً من التجميع المسبق، وهو الأمر الأكثر كفاءة في الشحن وأسهل في التثبيت في الموقع. يتم تجميع المكونات وتغليفها وتوسيعها بطريقة تضمن وصولها سليمة ويمكن التعرف عليها وتجميعها بشكل صحيح.
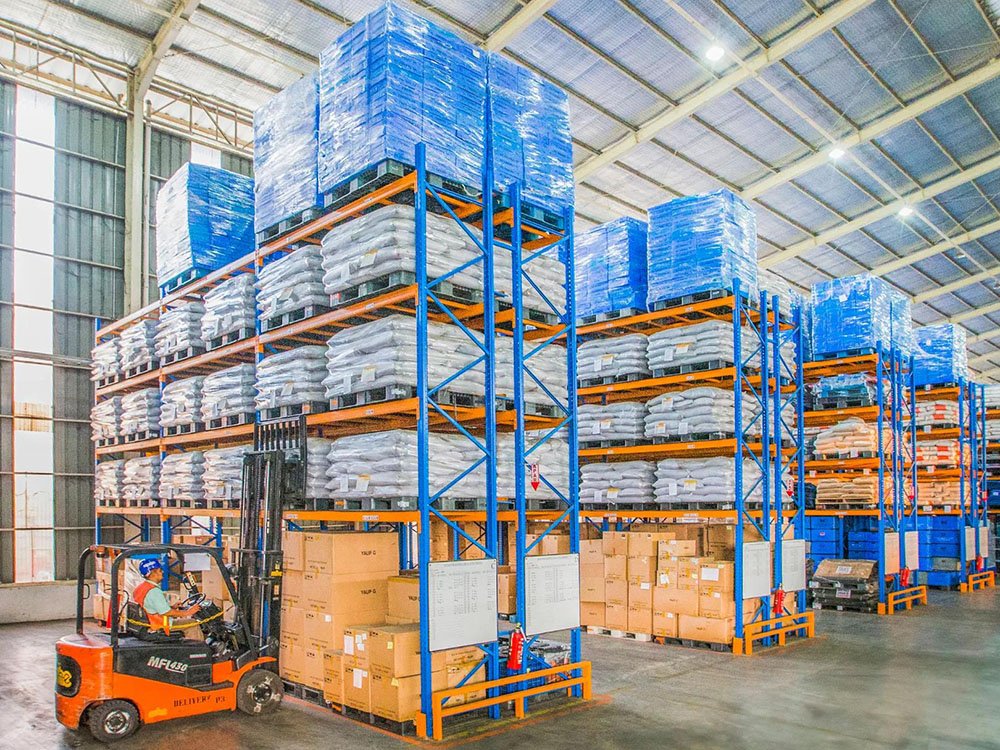
تضمن التغليف الجيد حماية سطوح الطلاء الفانيليا من الخدوش، وعمليات الصيانة في الشاحنات، كما يساعد التغليف الواضح والوثائق على تثبيت النظام بشكل صحيح لدى الفنيين. على الرغم من أنه يتم إنجازه في النهاية، إلا أن التغليف الدقيق يحافظ على جودة التصنيع في المراحل السابقة، مما يضمن وصول الرفوف إلى المستودع في الحالة التي كانت عليه عند ترك المصنع.
المعايير والامتثال ولماذا يكتسي هذا الإجراء أهمية
تتمثل القضية الرئيسية في كل مرحلة من مراحل التصنيع في الالتزام بالمعايير المعترف بها. يتم تصميم الرفوف وتصنيعها واختبارها وفقًا للرموز الهيكلية التي تحدد كيفية حساب الأحمال، وكيف يجب أن تعمل المكونات، وكيف يتم التحقق من القدرات. ويتمثل هدف التصنيع وفقًا لهذه المعايير في إضفاء المعنى على تصنيف الحمل، إذ يشير إلى أن الرف تم تصميمه وبنائه لتحمل ما تدعيه لوحة القدرات الخاصة به، مع إبقاء هامش أمان مناسب.
في النهاية، هذا هو السبب وراء أهمية عملية التصنيع الشديدة بالنسبة للمشتري. قد تبدو رفوفان متشابهان تقريباً على أرض المعرض، لكن الاختلافات الكبيرة تكمن في درجة الصلابة المستخدمة في تصنيع القضبان، ودقة عملية تشكيلها، وسلامة اللحامات، ومدى دقة المعالجة السطحية، وصرامة عملية مراقبة الجودة التي تتبعها. هذه الاختلافات لا تظهر إلا عند تحميل الرف، أو رفعه بواسطة رافعة شوكية، أو تعرضه لبيئة رطبة على مدار سنوات من الاستخدام، وعندها يصبح الرف المصنوع جيداً يعمل، والرف المصنوع بشكل سيئ يفشل.
عند تقييم مورد لوحدات التخزين، من المهم النظر إلى ما وراء السعر لتجربة العملية التي تقف وراء المنتج. إن الشركة المصنعة التي تُعدّ منتجاتها وفقًا لمعايير معترف بها، وتستورد الفولاذ من مصادر موثوقة، وتدير عمليات تشكيل وتشكيل الأسطح بدقة، وتطبق معالجات سطحية مناسبة، وتُجري اختبارات شاملة لمنتجاتها، هي التي تبيع أكثر من مجرد الفولاذ: إنها تبيع الموثوقية والسلامة. إن فهم مسار التصنيع يمنح المشتري القدرة على طرح الأسئلة الصحيحة والتعرف على الجودة التي تتجاوز المظهر.
الآليّة والتكنولوجيا في إنتاج الرفوف الحديث
تطورت صناعة معدات التخزين بشكل مطرد، وتعد مستويات الأتمتة في المصانع الآن من أبرز المؤشرات التي يمكن للمشتري الاعتماد عليها. وتتم التحكم في خطوط التشكيل بالكمبيوتر، مع ضبط وتتبع معدل الإمداد، وفترات النقش، وطول القطع إلكترونيًا. وتزيل هذه الأتمتة معظم التباينات التي كانت موجودة في السابق بسبب التكوين اليدوي، لذا فإن العمود الواحد من عشرة آلاف الأبواب في خط الإنتاج يتطابق مع العمود الأول ضمن مواصفات دقيقة.
لقد أحدثت خلايا اللحام الروبوتية تحولاً في مجال التصنيع بشكل خاص. يطبق روبوت اللحام المبرمج لحاماً متماثلاً على كل مخلب، مع حرارة وتيرة ومكانة اللحام المتسقة لا يمكن أن يضاهيها لحام بشري ببساطة عبر آلاف التكرارات. وهذا أمر مهم بشكل كبير في منتج هيكلي، لأن اللحام في موصل الشريحة أو مخلب التماسك هو بالضبط المكان الذي يتم فيه كسب أو فقدان القوة. كما أن التعامل الآلي بين المراحل يقلل من خطر خدش القطع أو عدم مطابقتها أو تلفها أثناء انتقالها عبر المصنع.
بالإضافة إلى الآلات نفسها، يستخدم المصنعون بشكل متزايد بيانات التصميم والإنتاج الرقمية لربط العملية بأكملها. تغذي نماذج CAD مباشرةً معدات التشكيل والقطع، مما يقلل من احتمالية حدوث أخطاء في النسخ، في حين أن نظام تتبع الإنتاج يرتبط كل دفعة بشهادات الصلب وسجلات الجودة الخاصة بها. وتُظهر التأثير الكلي لهذه التكنولوجيا أن الإنتاج أكثر اتساقًا وأكثر دقةً وأكثر موثوقيةً في قياس الحمل مقارنةً بما يمكن أن تحققها عمليات إنتاج أقل اتساقًا. عندما يتطور النظام بشكل سليم في الموقع ويتحمل الحمل المحدد اعتمادًا، فإن جزءًا كبيرًا من الفضل يذهب إلى دقة المصنع الذي قام ببنائه.
الاستدامة والكفاءة المادية
كما تولي صناعة الأرفف الحديثة اهتمامًا متزايدًا للفعالية المادية وتأثيرها على البيئة، وتتداخل هذه الاعتبارات بشكل متزايد مع الجودة. يعد الفولاذ هو المادة الرئيسية في صناعة الأرفف، وهو قابل لإعادة التدوير بشكل كبير، لذا فإن هذه الصناعة تندرج ضمن حلقة إعادة التدوير القائمة بشكل جيد. يمكن تكسير القطع الزائدة وإعادة استخدام الأرفف في نهاية العمر التشغيلي بدلاً من التخلص منها. كما أن الشركات المصنعة التي تقلل من الفضلات أثناء القص والتشكيل والقطع تقلل من النفايات وتستخدم المواد الخام بشكل أكثر كفاءة، مما يضمن الحفاظ على التكاليف والبعد البيئي في حدود معقولة.
يعكس التحول إلى الطلاء بالمسحوق هذا الاتجاه أيضًا. نظرًا لأن الطلاء بالمسحوق لا يستخدم أي مواد كيميائية ويُنتج قدرًا ضئيلاً جدًا من النفايات (يمكن استعادة ما تبقى غالبًا من البخار الزائد وإعادة استخدامه)، فإن هذا هو عملية تلوين أكثر نظافةً مقارنةً بالطلاء السائل التقليدي، مع انبعاثات أقل. إن تصميم الرفوف لتحقيق القوة المطلوبة باستخدام أقصى قدر من الكفاءة في استخدام الفولاذ، بدلاً من مجرد إضافة المواد، هو شكل آخر من أشكال الكفاءة التي توفرها الهندسة الجيدة: تحمل الشبك المنجز بشكل جيد الحمل المقدر دون إهدار الفولاذ.
بالنسبة للمشترين، لا تتعلق هذه العوامل فقط بالمسؤولية البيئية. فالاستخدام الفعال للمواد واللمسات النهائية المتينة يشيران إلى أن الشركة المنتجة تتحكم بدقة في عملياتها، كما أن الرف الذي تم تصميمه للاستدامة يخدم لفترة أطول قبل أن يتطلب استبداله، وهذا هو الشكل الأساسي للاستدامة.
الخاتمة
إن عملية تصنيع خزانة التخزين هي سلسلة من الخطوات الدقيقة والمترابطة، وتعتمد قوة النظام النهائي على كل رابط. تبدأ من التصميم الهندسية الجيدة والمواد الفولاذية المعتمدة، وتتحول إلى شكلها النهائي من خلال عملية التشكيل والقطع الدقيقة، وتكتسب هيكلها من خلال اللحام والتشكيل القوي، وتضمن متانتها من خلال المعالجة السطحية المناسبة والطلاء بالمسحوق، وتثبت قوتها من خلال عملية مراقبة الجودة والقياس الدقيق، قبل أن يتم تجميعها وتغليفها لكي تصل جاهزة للتثبيت بأمان.
بالنسبة لأصحاب المستودعات أو المصممين، فإن الدرس واضح: إن السلالم الخشبية التي ستحتوي على مخزونك، وتوفر الحماية لفريقك، وتخدم عملك لسنوات، هي نتيجة لعشرات القرارات التي تم اتخاذها قبل وصولها إلى الموقع بضعة أشهر. فهم كيفية صنع هذه السلالم هو أفضل طريقة لاختيار نظام يمكنك الوثوق به تحت الأعباء، يومًا بعد يوم، طوال عمر المستودع.
 English
 Spanish
 Arabic
 Tagalog
 Korean
 Russian
 Thai
 Japanese
 Indonesian
 Portuguese
 French
 Chinese