Every pallet rack that holds tons of inventory in a warehouse began life as a coil of flat steel. Between that raw coil and the finished, load-rated storage system lies a sequence of precise, carefully controlled manufacturing steps—engineering, roll forming, punching, welding, surface treatment, and rigorous quality control. Understanding the Warehouse racking manufacturing process reveals why some racking performs reliably for decades while cheaper, poorly made alternatives bend, corrode, or fail under load.
For anyone specifying, buying, or designing storage systems, knowing how racking is actually made is more than technical curiosity. The choices a manufacturer makes at each stage—the grade of steel, the accuracy of the roll-forming line, the integrity of the welds, the quality of the coating—directly determine the strength, kaligtasan, and lifespan of the rack you eventually load with product. This guide walks through the complete manufacturing journey of steel warehouse racking, step by step, and explains why each stage matters to the finished system.
It Begins with Engineering and Design
Long before any steel is cut, the manufacturing process starts at a drawing board and a set of calculations. Warehouse racking is a structural product: it has to carry heavy, often dynamic loads safely, year after year, in environments full of forklift traffic. Getting the engineering right at the outset is the foundation everything else builds on.
Load Analysis and Structural Engineering
The first task is defining what the rack must do. Engineers establish the required load capacity per beam level, per bay, and per upright, along with the heights, depths, and configurations the system needs to support. From there they calculate the steel sections, gauges, and bracing patterns that will carry those loads with an appropriate safety margin. These calculations account for the weight of stored goods, the way that weight is applied, and the forces a rack experiences during loading, unloading, and even seismic events in regions where that applies.
This stage is governed by industry design standards, which set out how capacities are determined and verified. A reputable manufacturer designs to recognized structural codes rather than guessing at dimensions, because the difference between an adequately engineered upload and an under-built one is invisible until the moment a rack is overloaded. The engineering phase translates a customer’s storage needs into precise specifications for every component.
CAD Modeling and Prototyping
With the structural requirements defined, designers build detailed CAD models of each component—uprights, beams, braces, connectors, footplates, and accessories. These models specify exact profiles, hole patterns, dimensions, and tolerances, and they feed directly into the machinery that will form and cut the steel. Many manufacturers also produce prototypes or first-article samples to validate the design physically before committing to full production. This is where a new rack profile is proven out, ensuring that the parts fit together correctly and perform as the calculations predict.
Selecting and Inspecting the Raw Material
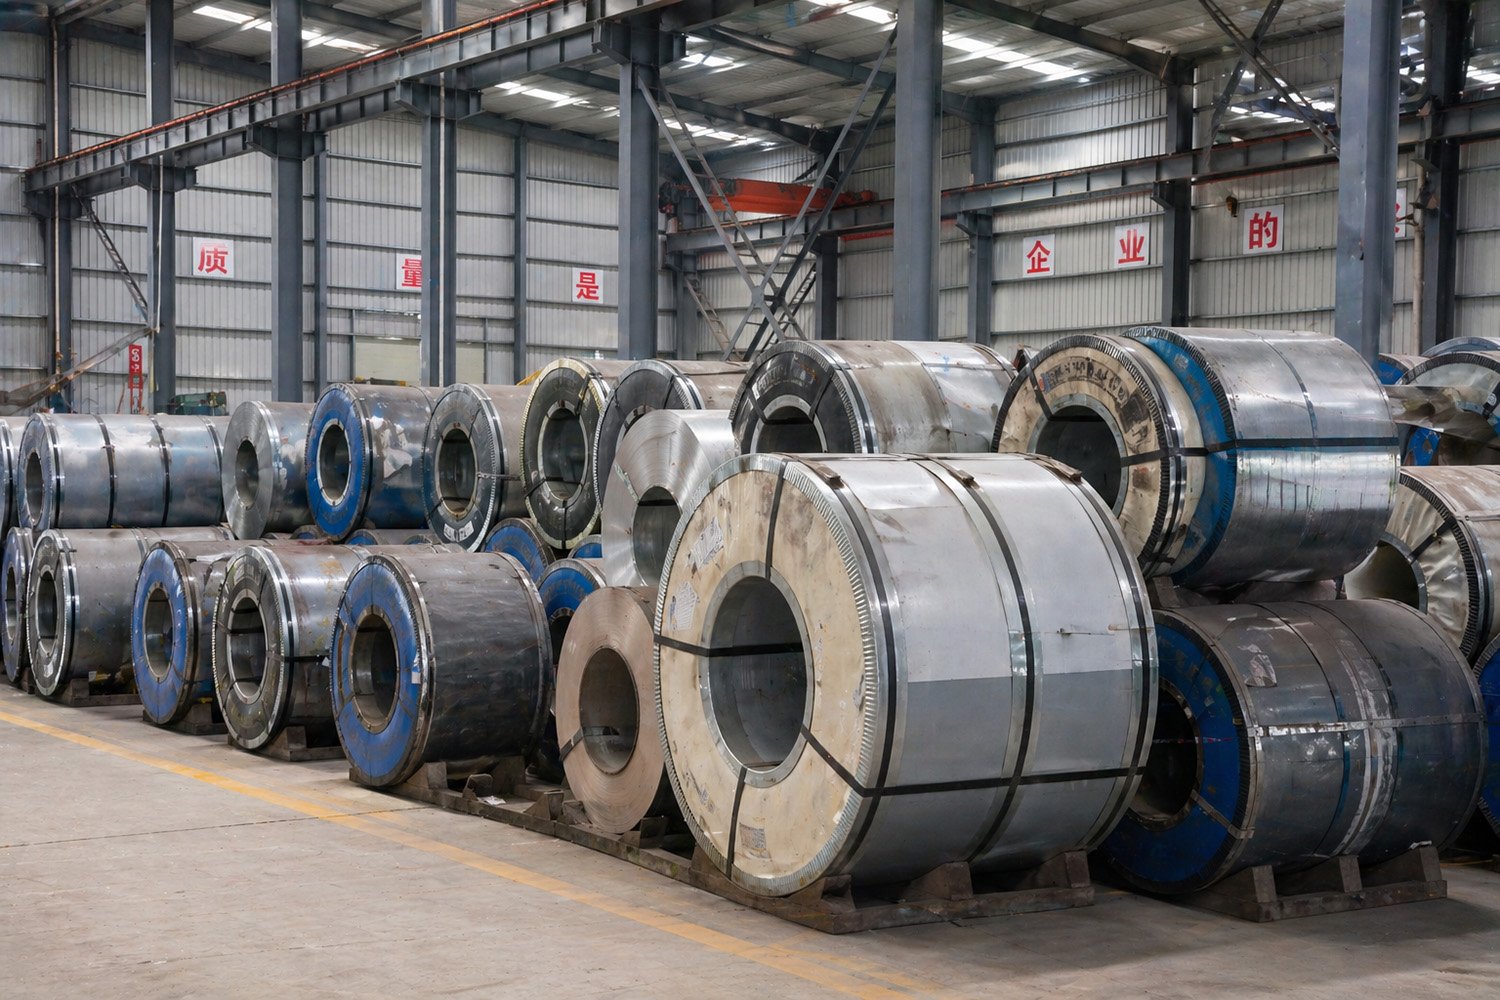
Racking is only as strong as the steel it’s made from, so material selection is a critical step that quietly determines the quality of the finished product. Warehouse racking is typically manufactured from high-strength structural steel supplied in large coils, with the specific grade and thickness chosen to match the engineered design.
Choosing the Right Steel
The steel’s grade defines its strength—particularly its yield strength, the point at which it begins to deform permanently. Higher-strength steel allows a manufacturer to achieve a given load rating with less material, producing racking that is both strong and efficient. The thickness, or gauge, of the steel is matched to each component’s role: heavier-duty uprights and beams use thicker steel than lighter-duty parts. Using the correct grade and gauge is essential, because substituting thinner or weaker steel to cut costs directly undermines the rack’s load capacity even if the finished part looks identical.
Incoming Material Inspection
Before any coil enters production, quality-conscious manufacturers inspect and verify the incoming steel. This includes checking that the grade and thickness match the order, reviewing the supplier’s material certificates, and confirming the steel is free of defects. Catching a substandard coil at this stage prevents flawed material from being formed into components that would fail inspection—or worse, slip through and weaken the finished rack. Traceability matters here too: keeping records of which steel went into which production run supports quality control all the way through to the customer.
Roll Forming: The Heart of the Process
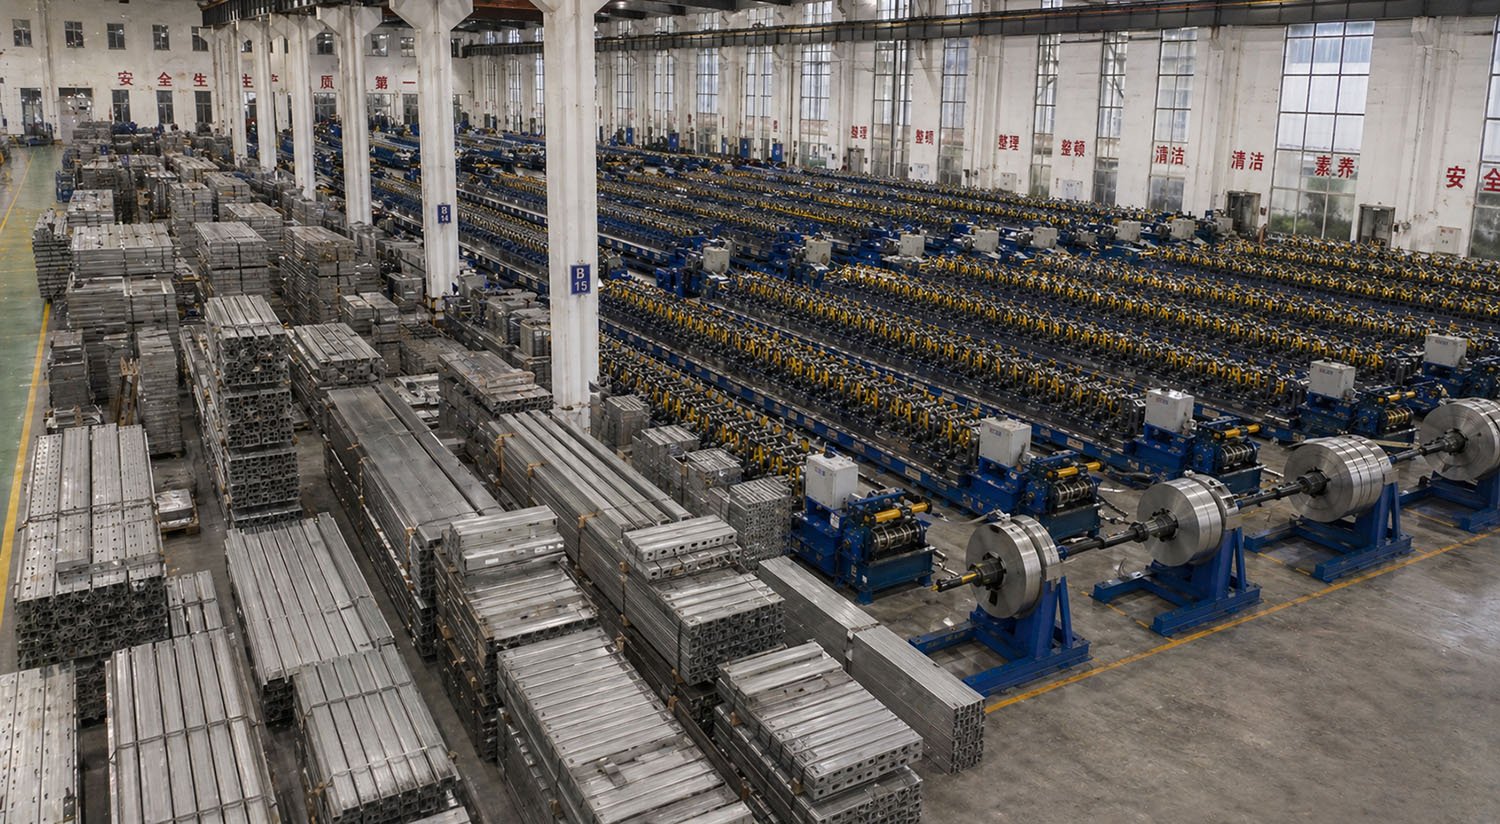
Roll forming is the defining manufacturing process for most warehouse racking components, and it’s where flat steel begins to take the recognizable shape of uprights and beams. The technique is prized because it produces consistent, high-strength profiles at high speed and volume.
Slitting and Decoiling
Production begins by feeding a steel coil into a decoiler, which unwinds it into a continuous flat strip. Depending on the line, the coil may first be slit to the precise width required for the component being made. This continuous strip is then fed into the roll-forming machine, ready to be progressively shaped.
Forming the Profile
Inside a roll-forming line, the flat strip passes through a series of paired rollers arranged in sequence. Each pair of rollers bends the steel a little more than the last, gradually transforming the flat strip into the complex cross-sectional profile of an upright column or a load beam. Because the steel is shaped cold and progressively rather than in a single aggressive bend, roll forming preserves the steel’s strength and produces clean, accurate, repeatable profiles. The shape of these profiles is engineered for structural performance—the folds, returns, and flanges in an upright column, for example, are what give it its load-bearing rigidity.
Roll forming’s great advantage is consistency at scale: once the line is set up correctly, it produces thousands of identical, dimensionally accurate parts. The trade-off is that the tooling is specific to each profile, so the rollers must be precisely configured and maintained. A well-tuned roll-forming line is one of the clearest markers of a serious racking manufacturer.
Punching and Perforation
A crucial feature of pallet racking is the pattern of slots or holes punched into the upright columns, which allows beams to be positioned and adjusted at different heights. This punching is often integrated into the roll-forming line, where presses perforate the strip at exact intervals either before or during forming. The accuracy of this hole pattern is vital: the slots must align perfectly so beam connectors seat securely and the system stays adjustable. Misaligned or inconsistent punching makes assembly difficult and can compromise the connection between beams and uprights, so precision at this stage carries through to how well the finished rack goes together and holds load.
Cutting to Length
As the formed and punched profile exits the line, it’s cut to the required length, typically by an automated flying cutoff that shears the moving steel without stopping the line. This produces individual upright columns, beam sections, and brace members at precise lengths, ready for the next stages. Accurate cutting ensures that frames stand at the correct height and beams span the correct width, both of which matter for fit and for load distribution.
Welding and Fabrication
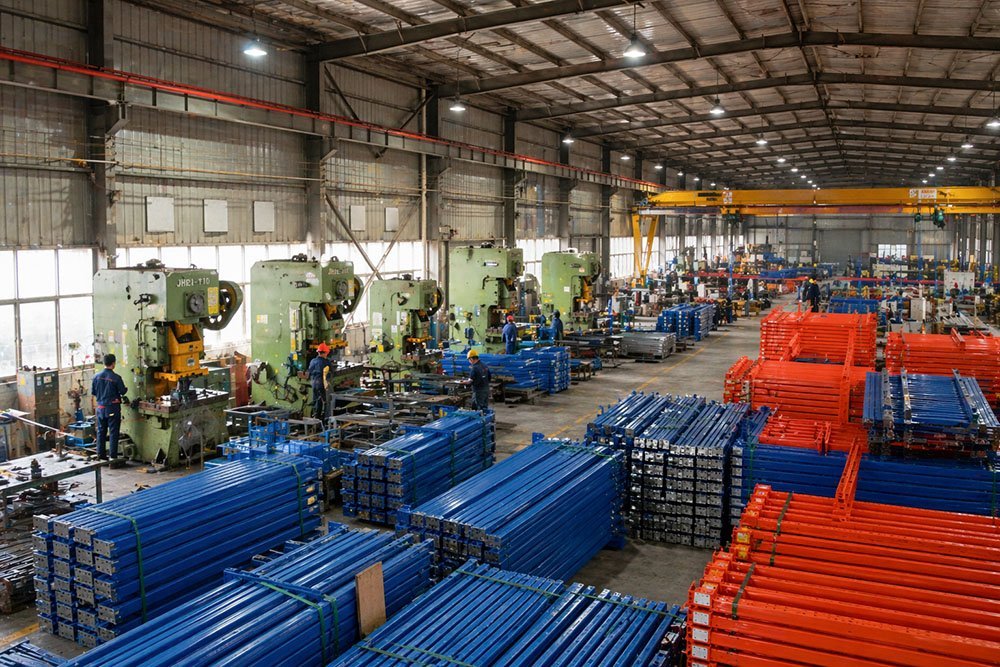
While beams are often single roll-formed pieces fitted with end connectors, upright frames are assemblies that must be welded together. Welding and fabrication are where individual formed parts become the structural sub-assemblies that define a racking system.
Pag-aayos ng mga Patayo na Frame
Ang isang matatag na frame ay binubuo ng dalawang patayong haligi na pinagsasama ng mga pahalang at diagonal na brace. Sa paggawa, inilalagay ang mga sangkap na ito sa mga jig o fixture na nagpapanatili ng kanilang tamang pagkakalagay, at pagkatapos ay welded sa bawat joint. Ang pattern ng bracing—na ininhinyero sa panahon ng phase ng disenyo—ay mahalaga sa katigasan ng frame, kaya ang mga welded na koneksyon na nag-uugnay sa brace sa column ay dapat na matatag at pare-pareho. Ang frame ay maaasahan lamang kung ang mga welded na koneksyon nito ay maaasahan; ang isang mahinang welded na koneksyon sa isang joint ng brace ay nagiging mahinang punto sa ilalim ng load.
Mga Konektor ng Welding Beam
Ang mga beam ng load ay may mga konektor—ang mga bracket o end plate na nakakabit sa upright punching upang ikonekta ang beam sa frame. Ang mga konektor na ito ay welded sa mga dulo ng bawat beam, at ang lakas ng weld na ito ay isa sa mga pinakamahalagang aspeto para sa kaligtasan ng buong sistema, dahil ang koneksyon ng beam sa upright ay nagdadala ng buong load ng mga naiimbak na pallet. Binibigyang-pansin ng mga manufacturer ang kalidad ng weld dito, tinitiyak ang ganap at matibay na weld na hindi mabubutas o lalayo sa lugar sa ilalim ng stress ng pang-araw-araw na paggamit.
Mga Paraan ng Pag-apaw at Automation
Lalo nang ginagamit ng mga tagagawa ng kalidad ng racking ang robotic at automated welding para sa consistency. Ang robotic MIG welding ay gumagamit ng parehong tumpak at paulit-ulit na weld sa bawat joint, na nag-aalis ng pagkakaiba-iba ng manu-manong trabaho at nagbibigay ng pare-parehong kalidad sa libu-libong bahagi. Ang automated welding ay nagpapabuti rin ng bilis at pinapayagan ang tagagawa na dokumentahin at kontrolin ang mga parameter ng weld. Kung ginagamit ang manual welding, ang mga skilled welders at malinaw na mga pamantayan ay kinakailangan. Anuman ang paraan, ang layunin ay pareho: malalakas, malinis, at pare-parehong weld na mananatiling matatag ang istraktura sa ilalim ng load sa buong buhay ng rack.
Pagproseso at Pagtatapos ng Ibabaw
Kapag nabuo na ang mga bahagi, welded at na-assemble na, sisimulan na ang paggamot at pagpinta sa ibabaw. Hindi lang ito kosmetikang hakbang—ang finish ay nagpoprotekta sa bakal laban sa corrosion at wear, na direktang nakakaapekto sa haba ng buhay ng racking, lalo na sa mga mahalumigmig, malamig, o chemically demanding na kapaligiran.
Paglilinis at Paggamot bago ang Pagproseso
Bago mag-apply ng anumang coating, kinakailangang malinis nang husto ang mga bahagi. Ang mga linya ng pagproseso ng ibabaw ay nag-aalis ng langis mula sa bakal upang maiwasan ang pagbuo at pagkakabukol, at pagkatapos ay inilalapat ang isang kemikal na paghahanda—madalas ay isang phosphate o katulad na conversion coating—na naglilinis ng ibabaw at lumilikha ng profile na kayang hawakan ng finish. Ang preparasyong ito ang siyang nagpapanatili ng tamang pagkakadikit ng coating at nagbibigay ng proteksyon laban sa pag-peeling o pagkasira sa kalaunan. Ang paglipat sa pag-skip o pag-skimp sa paghahanda ay isang karaniwang shortcut na humahantong sa maagang pagkasira ng coating, kaya ang mga mahusay na tagagawa ay itinuturing ang hakbang na ito bilang mahalaga kaysa sa opsiyonal.
Powder Coating
Ang pinakakaraniwang pagpipinta para sa mga istrukturang pangkargamento ay ang powder coating. Sa prosesong ito, isang dry powder—karaniwang isang electrostatically charged polymer—ang pinipinturahan sa mga grounded steel parts, kung saan ito ay nagkakalat nang pantay sa lahat ng ibabaw, kabilang ang mga gilid at butas. Ang mga pinopintahang parte ay pagkatapos ay dadaan sa isang curing oven, kung saan ang init ang nagpapainit at nagiging isang matibay, tuloy-tuloy, at matibay na layer ang powder. Ang powder coating ay gumagawa ng isang matibay at kaakit-akit na finish na lumalaban sa mga scratch, kemikal, at corrosion nang mas mahusay kaysa sa conventional liquid paint, at ginagawa ito nang walang mga emission ng solvent ng wet painting, na ginagawang mas malinis ito para sa kapaligiran.
Ang kapal at pagkakapareho ng powder coating ay nakakaapekto sa hitsura at proteksyon, at ang mga kagalang-galang na tagagawa ay nag-iingat sa kapal ng coating bilang bahagi ng kanilang quality control. Ang pamilyar na pare-parehong kulay at makinis na finish ng de-kalidad na racking ay dahil sa mahusay na pagpapatakbo ng linya ng powder coating.
Mga Alternatibong Pagtatapos
Para sa mga partikular na mahihirap na kondisyon—mataas na kahalumigmigan, panlabas na pagkakalantad, mga kapaligiran ng cold store, o mga nakasasagabal na atmospera—maaaring gumamit ang mga tagagawa ng galvanizing sa halip o bilang karagdagan sa powder coating. Ang galvanizing ay naglalapat ng proteksiyon na layer ng zinc na nagbibigay ng mahusay na pangmatagalang resistensya sa kaagnasan. Ang pagpili ng finish ay naaayon sa tukoy na kapaligiran ng rack, habang ang standard na powder coating ay ginagamit sa karamihan ng mga panloob na warehouse at ang mas malalaking proteksyon ay para sa mga hinihingi na aplikasyon.
Kontrol sa Kalidad at Pagsusuri
Sa buong proseso ng pagmamanupaktura at pagkatapos nito, ang kontrol sa kalidad ay tinitiyak na ang istruktura ng istante ay sumusunod sa mga nakatalagang spesipikasyon nito. Dahil ang istruktura ng istante ay isang produktong pang-seguridad, ang masusing pagsubok ay hindi lamang isang simpleng gawain—ito ang naghihiwalay sa mga maaasahang sistema mula sa mga mapanganib na sistema.
Dimensional at Visual Inspection
Sinusuri ng mga inspektor kung ang mga nabuo na profile, pattern ng butas, at haba ng mga hiwa ay tumutugma sa mga toleransiya ng disenyo, at kung kumpleto at maayos ang mga welds. Sinusuri ang mga bahagi para sa mga depekto, tamang dimensyon, at wastong pagkakakabit. Ang pagtukoy sa mga depekto dito ay pumipigil sa mga bahagi na hindi magkasya o hindi kayang magdala ng rated load na maabot ang customer. Ang pare-parehong dimensyon ay siyang nagbibigay-daan para manatiling magkatugma ang mga bahagi mula sa magkakaibang batch ng produksyon.
Pagsubok sa Paglo-load at Pagganap
Bukod sa pagsukat ng mga bahagi, kinukumpirma ng mga tagagawa ang pagganap ng istruktura. Ito ay maaaring magsama ng pisikal na pagsubok sa pag-load ng mga kinatawang beam at frame upang kumpirmahin na may kakayahan silang magdala ng kinakailangang margin ng kaligtasan, at pagpapatunay na ang tunay na pagganap ay tumutugma sa mga kalkulasyon ng inhinyero. Ang pagsubok sa mga bahagi hanggang sa pagkasira o hanggang sa isang multiple ng kinakailangang load ay nagpapatunay na ang disenyo at pagmamanupaktura ay naghahatid ng ipinangakong lakas. Ang ebidensyang ito ang nagtataguyod sa mga load rating na nakasulat sa kapasidad plate ng rack.
Pag-aayos ng Coating at Pag-verify ng Materyal
Ang mga de-kalidad na programa ay nag-iinspeksyon rin sa kalidad—sa pamamagitan ng pagsukat ng kapal at pagkakadikit ng coating at pagtiyak sa paglaban sa kaagnasan—at nag-a-verify na ginamit ang tamang uri ng bakal sa buong proseso. Kasama sa dokumentasyon at traceability ang mga pag-iinspeksyon na ito upang matiyak na ang mga produkto ay taliwas sa mga inilaan at inutos. Ang isang tagagawa na may malakas na sistema ng kalidad ay maaaring maging tapat sa mga rating nito sa pagganap.
Paghambal at Paghahatid
Ang huling yugto ng pagmamanupaktura ay naghahanda ng mga natapos na bahagi para sa transportasyon at pag-install. Karaniwang ipinapadala ang mga istante nang walang mga bahagi—bilang magkakahiwalay na poste, beam, brace, at accessories—sa halip na pre-assembled, na mas epektibo sa pagpapadala at mas madaling i-install sa site. Ang mga bahagi ay pinagsasama-sama, protektado, at may label upang maihatid ang mga ito nang walang pinsala at mai-identify at maayos na mai-assemble.
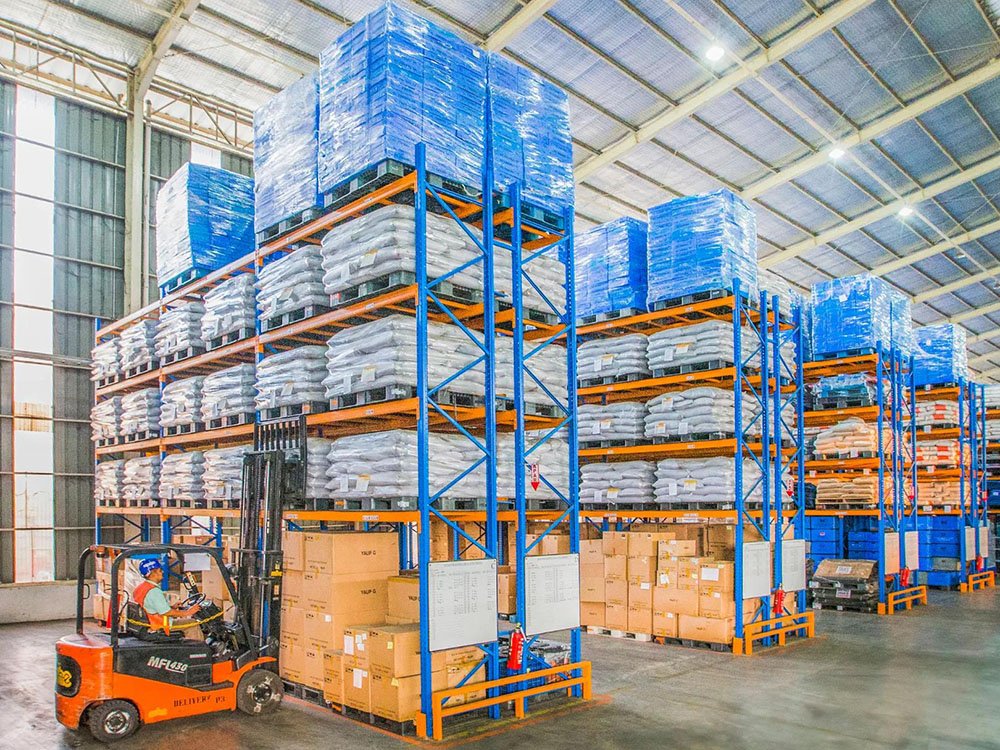
Ang mahusay na packaging ay nagpoprotekta sa mga powder-coated surface mula sa mga scratch at sa bakal mula sa pinsala sa transit, at ang malinaw na labeling at dokumentasyon ay nakakatulong sa mga installer na i-assemble nang tumpak ang sistema. Bagama’t ito ay ginagawa sa huling yugto, ang maingat na packaging ay nagpapanatili ng kalidad na nakapaloob sa mga mas maagang yugto, tinitiyak na ang racking ay makakarating sa warehouse sa kondisyon na ito ay umalis sa pabrika.
Mga Pamantayan, Pagtalima, at Bakit Mahalaga ang Proseso
Sa bawat yugto ng pagmamanupaktura, kailangan sundin ang mga kinikilalang pamantayan. Ang istruktura ng istante ay idinisenyo, ginawa, at sinubukan alinsunod sa mga code ng konstruksyon na nagtatakda kung paano kinakalkula ang mga load, kung paano dapat gumana ang mga bahagi, at kung paano kinokontrol ang kapasidad. Ang pagmamanupaktura alinsunod sa mga pamantayang ito ang siyang nagbibigay ng kahulugan sa load rating—ito ay nagpapahiwatig na ang istante ay idinisenyo at binuo upang magdala ng kapasidad na sinasabi ng plate nito, na may tamang margin ng seguridad.
Ito ang dahilan kung bakit napakahalaga ng proseso ng pagmamanupaktura sa buyer. Magkatulad man ang hitsura ng dalawang rack sa showroom floor, iba pa rin ang malaki ang pagkakaiba sa uri ng bakal na ginamit, sa katumpakan ng pagbuo ng roll, sa integridad ng mga welds, sa mahigpit na kontrol sa kalidad sa likod nito. Hindi ito makikita hanggang sa ilagay sa load ang rack, hanggang sa ma-load ito ng forklift, o hanggang sa ilantad ito sa mahalumigud na kapaligiran sa loob ng maraming taon—kung kailan ang isang mahusay na ginawa na rack ay gumagana nang maayos at ang isang hindi mahusay na ginawa ay nabibigo.
Kapag naghahambing ng mga supplier ng racking, mahalagang tingnan ang proseso sa likod ng produkto, bukod sa presyo nito. Ang isang tagagawa na gumagamit ng mga pamantayan na kinikilala, gumagamit ng mga pinagkakatiwalaang materyales, nagpapatakbo ng tumpak na proseso ng roll-forming at welding, at gumagamit ng tamang paggamot sa ibabaw ay nagbebenta ng higit pa kaysa sa bakal—nagbebenta ito ng pagiging maaasahan at kaligtasan. Ang pag-unawa sa proseso ng pagmamanupaktura ay nagbibigay-daan sa mamimili na magtanong ng tamang mga tanong at kilalanin ang kalidad na mas malalim kaysa sa itsura lamang.
Ang Automation at Teknolohiya sa Modernong Produksyon ng Racking
Ang paraan ng pagmamanupaktura ng mga istrukturang imbakan ay patuloy na umuunlad, at ang antas ng automation sa isang pabrika ay isa na ngayong isa sa mga pinakamahusay na tagapagpahiwatig ng kalidad na maaasahan ng isang mamimili. Ang mga makabagong linya ng pagbabalangkas ng roll ay kinokontrol ng computer, kung saan ang bilis ng feed, mga interval ng pagbopya, at haba ng pagputol ay itinakda at sinusubaybayan gamit ang teknolohiyang elektroniko. Ang awtomatikong prosesong ito ay nag-aalis ng malaking bahagi ng pagkakaiba-iba na dati ay dala ng manu-manong pag-setup, kaya ang bawat ikalimang haligi sa isang linya ay tumutugma sa unang haligi sa loob ng mga mahigpit na tolerance.
Ang mga robotic welding cell ay nagbago nang malaki sa paggawa. Ang isang programmed welding robot ay gumagawa ng parehong weld sa bawat joint, na may pare-parehong heat, speed, at bead placement na hindi kayang tularan ng isang human welder sa libu-libong repetitions. Ito ay napakahalaga para sa isang structural product, dahil ang weld sa isang beam connector o brace joint ay eksaktong kung saan ipinapanalo o nawawala ang strength. Ang automated handling sa pagitan ng mga stage ay nagpapababa rin ng risk na masira o masira ang mga part sa proseso ng paglipat nito sa pabrika.
Bilang karagdagan sa sariling makinarya, lalong ginagamit ng mga tagagawa ang mga digital na data sa disenyo at produksyon upang ikonekta ang buong proseso. Ang mga CAD model ay direktang ipinapadala sa mga kagamitang panggupit at pagbabalangkas, na binabawasan ang posibilidad ng mga pagkakamali sa transkripsyon, habang ang sistema ng pagsubaybay sa produksyon ay nag-uugnay sa bawat batch pabalik sa mga sertipiko ng bakal at mga rekord ng kalidad nito. Ang pinagsanib na epekto ng teknolohiyang ito ay mas pare-pareho, mas tumpak na dimensyonal, at mas maaasahang load-rated kaysa sa kung ano ang kaya ng mas hindi awtomatikong produksyon. Kapag ang sistema ay nakakatayo nang maayos sa site at nagdadala ng kinakailangang load nang may kumpiyansa, marami sa papuring ito ay dahil sa katumpakan ng pabrika na gumawa nito.
Pagpapanatili at Kahusayan sa Materyal
Ang modernong pagmamanupaktura ng mga istruktura ng istante ay nagbibigay din ng masusing pansin sa kahusayan ng materyal at epekto sa kapaligiran, at ang mga pagsasaalang-alang na ito ay lalong nagkakaugnayan sa kalidad. Ang bakal ang pangunahing materyal sa mga istruktura ng istante, at ito ay lubos na maaring muling gamitin, kaya ang industriya ay bahagi ng isang mahusay na naitatag na loop ng muling paggamit—ang mga labi at mga istruktura na tapos nang gamitin ay maaaring muling panggatong at ibalik sa produksyon, sa halip na itapon. Ang mga tagagawa na miniminimumize ang scrap sa proseso ng pag-slitting, pagbuo, at pagputol ay parehong nagpapababa ng basura at mas epektibong ginagamit ang kanilang mga hilaw na materyales, na pinapanatili ang mga gastos at epekto sa kapaligiran sa mababang antas.
Ang paglipat sa pag-powder coating ay sumasalamin rin sa trend na ito. Dahil ang powder coating ay hindi gumagamit ng mga solvent at gumagawa ng napakakaunting basura—ang sobrang spray ay madalas na maibabalik at muling magagamit—ito ay isang mas malinis na proseso ng pagtatapos kaysa sa tradisyonal na liquid painting, na may mas mababang emissions. Ang pagdisenyo ng racking na nakakamit ang kinakailangang lakas gamit ang pinakamabisang paggamit ng bakal, sa halip na simpleng pagdaragdag ng materyal, ay isa pang anyo ng kahusayan na ibinibigay ng mahusay na engineering: ang isang mahusay na disenyo ng profile ay nagdadala ng rated load nito nang walang pag-aaksaya ng bakal.
Para sa mga mamimili, ang mga salik na ito ay hindi lamang tungkol sa responsibilidad sa kapaligiran. Ang mahusay na paggamit ng materyales at mga matibay na palamuti ay nagpapahiwatig din sa isang tagagawa na mahigpit na kontrolado ang proseso nito, at ang rack na gawa para magtagal at maging matibay laban sa kaagnasan ay mas matibay at tumatagal nang mas matagal bago ito kailangang palitan—ang pinakamahalagang anyo ng pagpapanatili sa mundo.
Konklusyon
Ang proseso ng paggawa ng istruktura ng bodega ay isang kadena ng mga tumpak at magkakaugnay na hakbang, at ang kalakasan ng natapos na sistema ay nakasalalay sa bawat link nito. Ito ay nagsisimula sa mahusay na disenyo at mga de-kalidad na bakal, napapalakas sa pamamagitan ng tumpak na pagbabalangkas at pag-punching, nagiging matibay sa pamamagitan ng malakas na welding at fabrication, nagtataglay ng tibay sa pamamagitan ng tamang paggamot sa ibabaw at powder coating, at nagpapatunay sa sarili sa pamamagitan ng mahigpit na kontrol sa kalidad at pagsubok—bago pa man ito i-pack at maihatid para sa ligtas na pag-install.
Para sa may-ari o designer ng warehouse, malinaw ang aral: ang istruktura ng istante na magsisilbing tahanan ng iyong mga produkto, magpoprotekta sa iyong mga tauhan, at magsisilbi sa iyong operasyon sa loob ng maraming taon ay resulta ng dose-dosenang desisyon na ginawa nang matagal bago ito maihatid sa lugar. Ang pag-unawa sa paraan ng paggawa ng istruktura na iyon ay ang pinakamahusay na paraan para piliin ang sistema na maaari mong tiwalaan sa panahon ng paggamit nito, araw-araw, sa buong buhay ng iyong warehouse.
 English
 Spanish
 Arabic
 Tagalog
 Korean
 Russian
 Thai
 Japanese
 Indonesian
 Portuguese
 French
 Chinese