Cada estantería de palets que almacena toneladas de inventario comenzó como un cilindro de acero plano. Entre ese cilindro en bruto y el sistema de almacenamiento terminado, con capacidad para soportar cargas, se encuentra una secuencia de pasos de fabricación precisos y cuidadosamente controlados: ingeniería, conformado en hilera, perforación, soldadura, tratamiento superficial y rigurosas pruebas de rendimiento. Control de calidad. Entender el Almacenamiento en almacenes El proceso de fabricación revela por qué algunos estantes funcionan de manera fiable durante décadas, mientras que alternativas más baratas y de peor calidad se deforman, se corroean o fallan ante la carga.
Para cualquier persona que especifique, compre o diseñe Sistemas de almacenamiento, Conocer cómo se fabrica realmente un producto es más que una curiosidad técnica. Las decisiones que un fabricante toma en cada etapa —la calidad del acero, la precisión de la línea de conformado en rollo, la integridad de las soldaduras, la calidad del recubrimiento— determinan directamente la resistencia, seguridad, y la vida útil del estante que finalmente cargamos con el producto. Esta guía explica paso a paso el proceso completo de fabricación de los racks de almacén de acero y explica por qué cada etapa es importante para el sistema final.
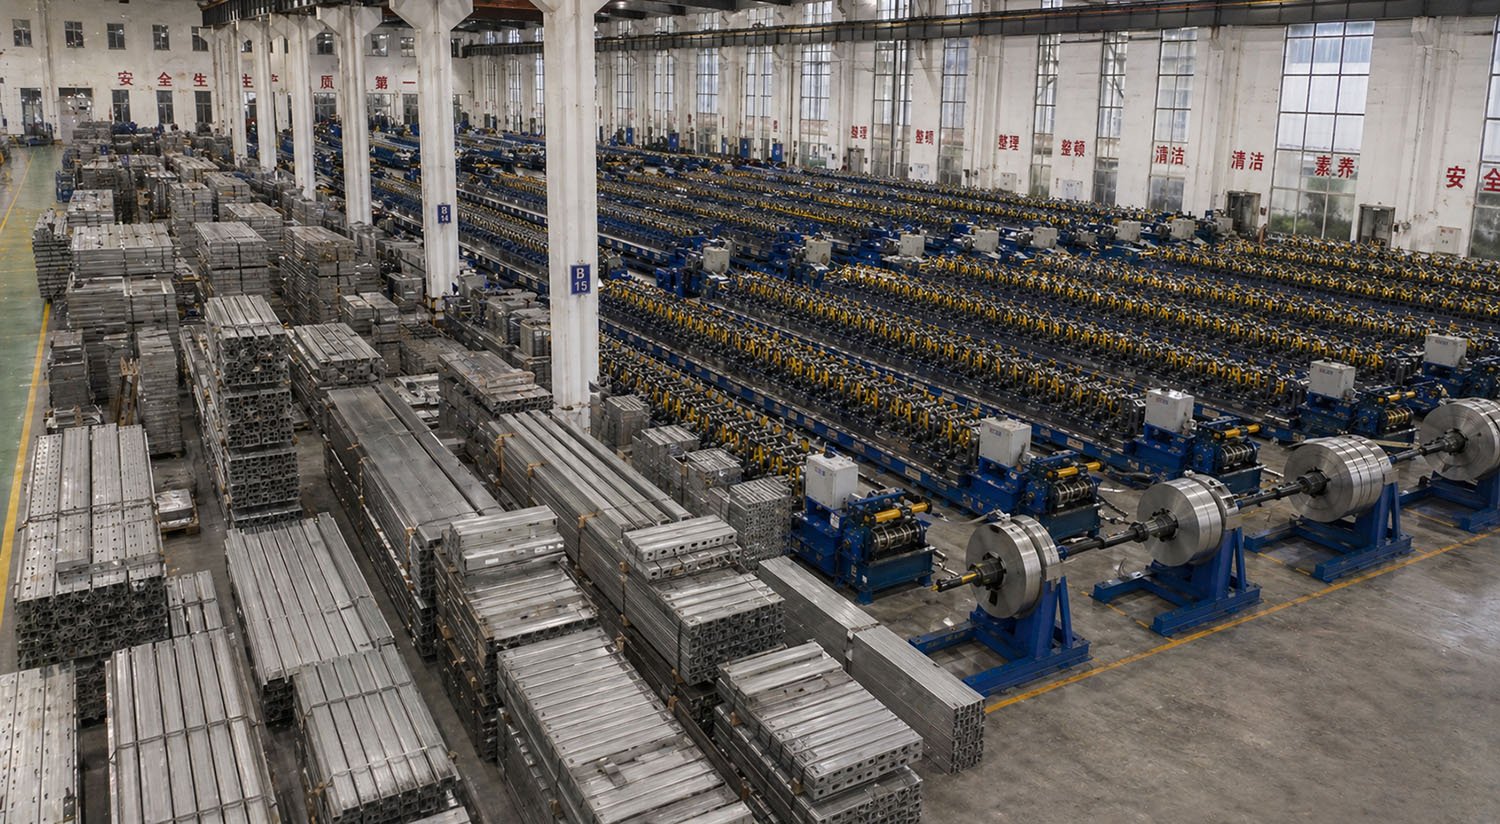
Comienza con la ingeniería y el diseño
Mucho antes de que se corte cualquier acero, el proceso de fabricación comienza en una plancha de dibujo y un conjunto de cálculos. Los racks de almacén son un producto estructural: deben soportar cargas pesadas y, a menudo, dinámicas de forma segura año tras año, en entornos llenos de tráfico de carretillas elevadoras. Conocer bien la ingeniería desde el principio es la base sobre la que se construye todo lo demás.
Análisis de carga y ingeniería estructural
La primera tarea consiste en definir qué debe hacer el estante. Los ingenieros determinan la capacidad de carga requerida por nivel de viga, por compartimento y por soporte, así como las alturas, profundidades y configuraciones que el sistema necesita para soportar dicha carga. A partir de ahí, calculan las secciones de acero, los perfiles y los patrones de refuerzo que soportarán dichas cargas con un margen de seguridad adecuado. Estos cálculos tienen en cuenta el peso de los productos almacenados, la forma en que se aplica dicho peso y las fuerzas que experimenta el estante durante la carga, descarga e incluso durante eventos sísmicos en aquellas regiones donde ello sea aplicable.
Esta etapa está regulada por Normas de diseño industrial, que explica cómo se determinan y verifican las capacidades. Un fabricante de reputación se inspira en códigos estructurales reconocidos en lugar de adivinar las dimensiones, ya que la diferencia entre una instalación bien diseñada y una construida de manera inadecuada es invisible hasta el momento en que un rack se sobrecarga. La fase de ingeniería traduce las necesidades de almacenamiento del cliente en especificaciones precisas para cada componente.
Modelado y prototipado CAD
Una vez definidos los requisitos estructurales, los diseñadores construyen modelos CAD detallados de cada componente: pilares, vigas, armaduras, conectores, placas de apoyo y accesorios. Estos modelos especifican perfiles, patrones de agujeros, dimensiones y tolerancias exactas, y sirven como base para la maquinaria que fabricará y cortará el acero. Muchos fabricantes también producen prototipos o muestras de primer artículo para validar físicamente el diseño antes de pasar a la producción completa. Aquí es donde se prueba un nuevo perfil de rack para garantizar que las piezas se ajusten correctamente y funcionen como se preveía en los cálculos.
Seleccionar y inspeccionar el material bruto
El estante solo es tan fuerte como el acero de que está hecho, por lo que la selección del material es un paso crucial que determina silenciosamente la calidad del producto final. El estante de almacén se fabrica normalmente con acero estructural de alta resistencia suministrado en bobinas grandes, con la clase y el grosor específicos seleccionados para coincidir con el diseño técnico.
El acero adecuado
La calidad del acero define su resistencia, en particular su resistencia a la deformación, el punto en el que comienza a deformarse de forma permanente. Un acero de mayor resistencia permite al fabricante obtener una determinada capacidad de carga con menos material, lo que produce racks más resistentes y eficientes. El grosor o calibre del acero se adapta a la función de cada componente: los pilares y vigas más resistentes utilizan acero más grueso que las piezas más ligeras. Utilizar el tipo de acero y el calibre correctos es esencial, ya que sustituir acero más delgado o más débil para reducir costos menoscaba directamente la capacidad de carga del rack, incluso si la pieza acabada tiene un aspecto idéntico.
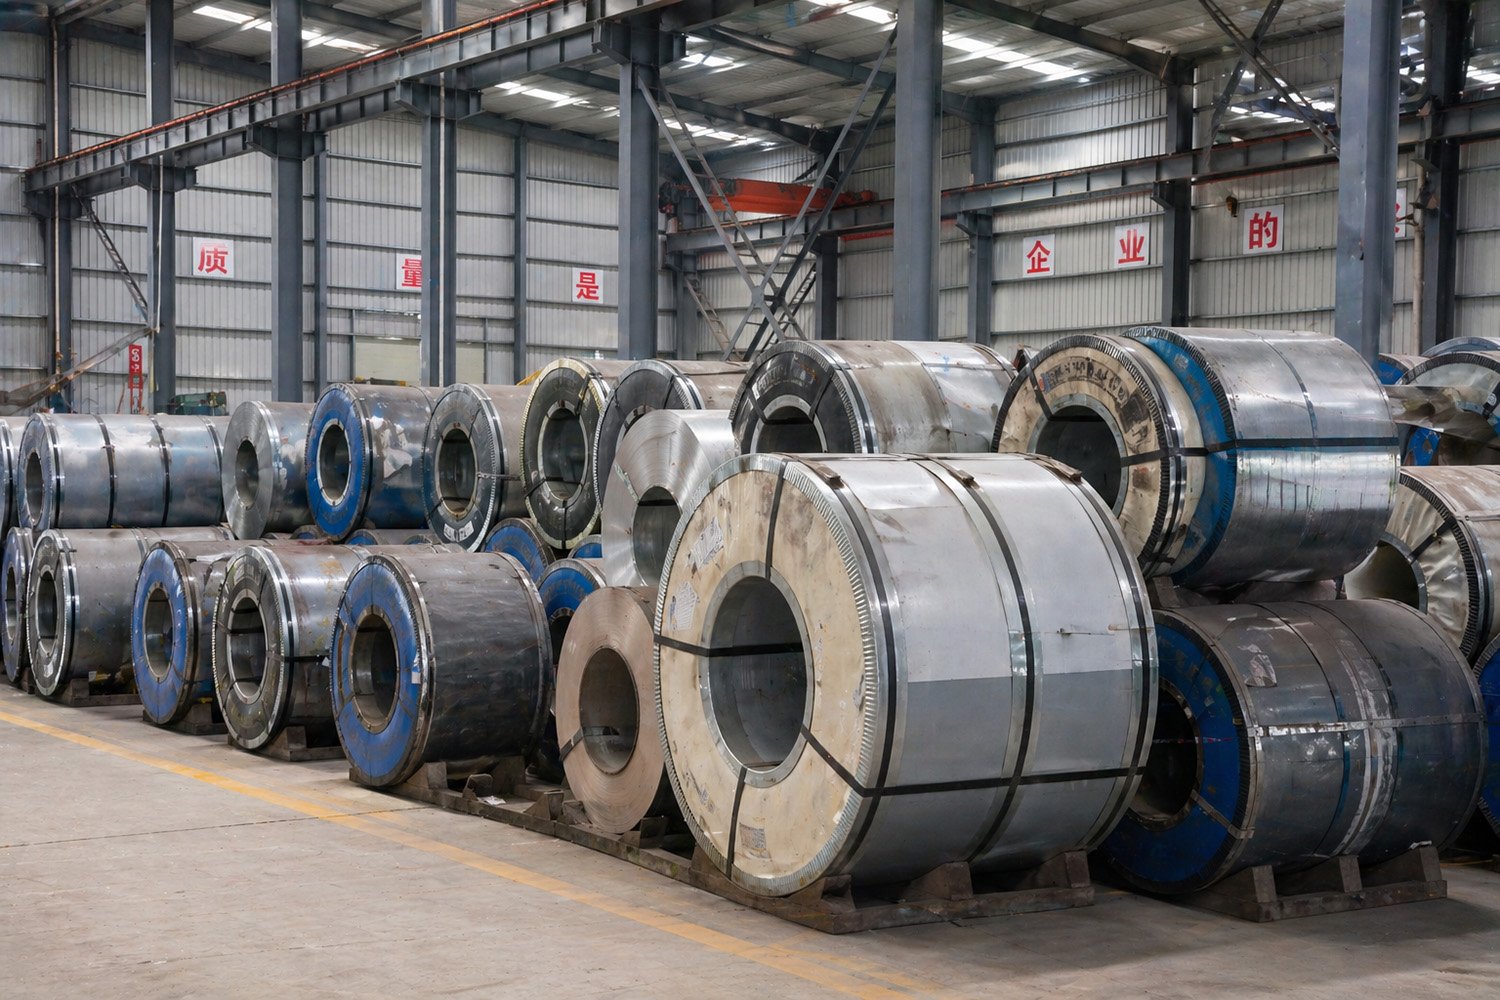
Inspección de material entrante
Antes de que cualquier bobina entre en producción, los fabricantes conscientes de la calidad inspeccionan y verifican el acero recibido. Esto incluye comprobar que la calidad y el grosor coinciden con la orden, revisar los certificados de materiales del proveedor y confirmar que el acero está libre de defectos. Detectar una bobina de calidad inferior en esta etapa evita que el material defectuoso se transforme en componentes que no superen la inspección —o, lo que es peor, escapen y debiliten el rack terminado. La trazabilidad también es importante aquí: mantener registros de qué acero se utilizó en qué proceso de producción respalda el control de calidad hasta el final, hasta llegar al cliente.
Formación por laminación: el corazón del proceso
La formación de rollos es el proceso de fabricación fundamental para la mayoría de los componentes de los racks de almacén, y es aquí donde el acero plano comienza a adquirir la forma reconocible de pilares y vigas. Esta técnica es muy apreciada porque produce perfiles consistentes y de alta resistencia a gran velocidad y en grandes volúmenes.
Corte y desalineación
La producción comienza con la alimentación de una bobina de acero en un desbobinador, que la desenrolla en una tira plana continua. Dependiendo de la línea de producción, la bobina puede primero ser cortada a la anchura precisa requerida para el componente que se está fabricando. Esta tira continua se alimenta entonces a la máquina de formación de rollos, lista para ser conformada gradualmente.
Formar el perfil
Dentro de una línea de conformado en rollos, la tira plana pasa a través de una serie de rodillos emparejados dispuestos en secuencia. Cada par de rodillos curva el acero un poco más que el anterior, transformando gradualmente la tira plana en el perfil de sección transversal complejo de una columna vertical o de un viga de carga. Debido a que el acero se conforma a baja temperatura y progresivamente en lugar de en una sola curva agresiva, el conformado en rollos conserva la resistencia del acero y produce perfiles limpios, precisos y repetibles. La forma de estos perfiles está diseñada para ofrecer un rendimiento estructural: los pliegues, los retornos y las biseladas en una columna vertical, por ejemplo, son lo que le confieren su rigidez de carga.
La gran ventaja de la formación de rollos es su consistencia a escala: una vez que la línea se configura correctamente, produce miles de piezas idénticas y con dimensiones exactas. El inconveniente es que el equipo de herramientas es específico para cada perfil, por lo que los rodillos deben configurarse y mantenerse con precisión. Una línea de formación de rollos bien ajustada es uno de los indicadores más claros de un fabricante serio de racks.
Desgaste y perforación
Una característica crucial de Almacenamiento de palets Es el patrón de ranuras o agujeros perforados en las columnas verticales, que permite colocar y ajustar los vigas a diferentes alturas. Este proceso de perforación suele integrarse en la línea de conformado en rollos, donde las prensas perforan la tira a intervalos exactos antes o durante el proceso de conformado. La precisión de este patrón de orificios es fundamental: las ranuras deben alinearse perfectamente para que los conectores de los vigas se ajusten de forma segura y el sistema permanezca ajustable. Una perforación desalineada o inconsistente dificulta la instalación y puede comprometer la conexión entre los vigas y los pilares, por lo que la precisión en esta etapa se refleja en la calidad del conjunto final y en la capacidad de soportar la carga.
Corte a la longitud
Cuando el perfil formado y perforado sale de la línea, se corta a la longitud requerida, normalmente mediante un corte automático que corta el acero en movimiento sin detener la línea. Esto produce columnas verticales individuales, secciones de viga y miembros de refuerzo con longitudes precisas, listas para las etapas siguientes. La corte precisa garantiza que los marcos se mantengan a la altura correcta y que las vigas tengan la anchura correcta, ambos aspectos son importantes para la fijación y la distribución de la carga.
Soldadura y Fabricación
Si bien las vigas suelen ser piezas formadas por un solo rodillo y equipadas con conectores en los extremos, montajes verticales Son conjuntos que deben ser soldados entre sí. La soldadura y la fabricación son el proceso mediante el cual las piezas individuales se convierten en subconjuntos estructurales que definen un sistema de estanterías.
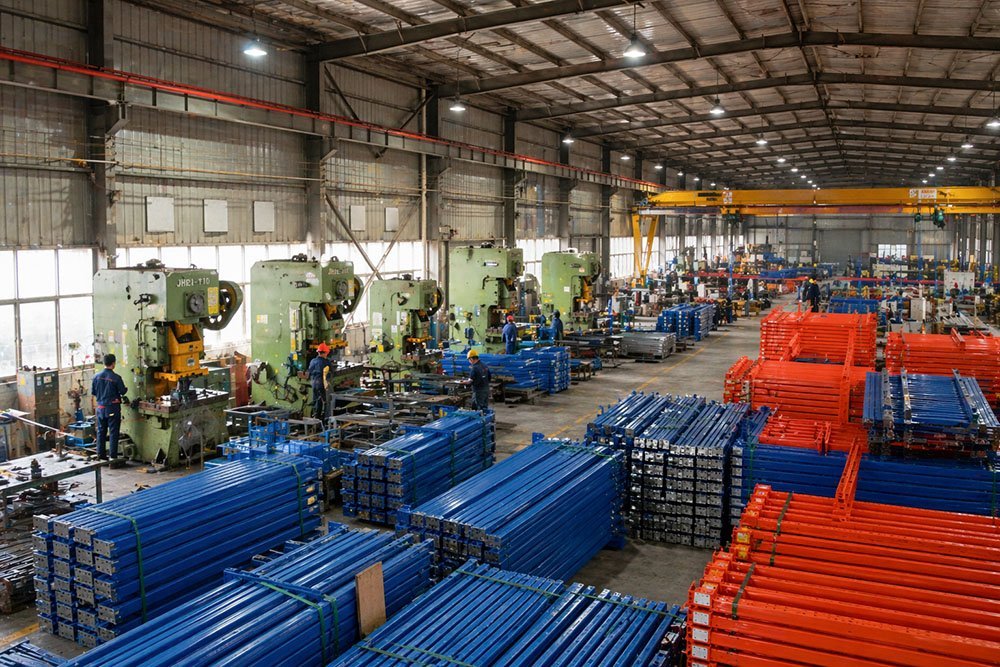
Montaje de marcos verticales
Un bastidor vertical está formado por dos columnas verticales unidas mediante armaduras horizontales y diagonales. Durante la fabricación, estos componentes se colocan en unos dispositivos de montaje que los mantienen en una alineación precisa, y luego se soldan en cada unión. El patrón de armadura —diseñado durante la fase de diseño— es fundamental para la rigidez del bastidor, por lo que las soldaduras que conectan las armaduras con las columnas deben ser fuertes y consistentes. Un bastidor solo es tan fiable como sus soldaduras; una soldadura deficiente en una unión de armadura se convierte en un punto débil bajo carga.
Conectores de haz de soldadura
Los vigas de carga están equipadas con conectores: unos soportes o placas terminales que se insertan en los pilares verticales para unir las vigas a los marcos. Estos conectores están soldados a los extremos de cada viga, y la resistencia de esta soldadura es uno de los aspectos más críticos para la seguridad de todo el sistema, ya que la conexión entre la viga y el marco soporta toda la carga de los palets almacenados. Los fabricantes prestan especial atención a la calidad de la soldadura, garantizando conexiones completas y sólidas que no se rompan ni se desprendan bajo las cargas de uso diario.
Métodos de soldadura y automatización
Los fabricantes de racks de alta calidad utilizan cada vez más soldadura robótica y automatizada para garantizar la calidad. La soldadura robótica MIG aplica la misma soldadura precisa y repetible a cada unión, eliminando la variabilidad del trabajo manual y obteniendo una resistencia uniforme en miles de piezas. La soldadura automatizada también mejora la velocidad y permite al fabricante documentar y controlar los parámetros de soldadura. En los casos en que se utiliza soldadura manual, son imprescindibles los técnicos cualificados y unos estándares claros. En cualquier caso, el objetivo es el mismo: soldaduras fuertes, limpias y uniformes que mantengan la estructura unida bajo carga durante toda la vida útil del rack.
Tratamiento superficial y acabado
Una vez que los componentes se han formado, soldado y ensamblado, se someten a tratamiento superficial y acabado. Esta etapa no es solo estética: el acabado protege el acero de la corrosión y el desgaste, lo que afecta directamente a la vida útil de los estantes, especialmente en entornos húmedos, fríos o con exigencias químicas.
Limpieza y tratamiento previo
Antes de aplicar cualquier revestimiento, es necesario limpiar a fondo las piezas. Las líneas de tratamiento superficial limpian el acero para eliminar los aceites que se forman durante la formación y el soldado, y luego se aplica un tratamiento químico previo—a menudo un revestimiento de fosfato o un revestimiento de conversión similar—que limpia aún más la superficie y crea un perfil que permite una adherencia óptima del acabado. Esta preparación es la que hace que el revestimiento se adhiera correctamente y resista al desprendimiento o a la rotura posteriores. Saltar o ahorrar en el tratamiento previo es una forma común de ahorrar tiempo que conduce a un fallo prematuro del revestimiento, por lo que los buenos fabricantes consideran este paso esencial en lugar de opcional.
Recubrimiento en polvo
El acabado más común para los estantes de almacén es el recubrimiento en polvo. En este proceso, una polpa seca —normalmente un polímero cargado electrostáticamente— se pulveriza sobre las piezas de acero sujetas a tierra, donde se adhiere uniformemente a todas las superficies, incluidos los bordes y los recesos. Luego, las piezas recubiertas pasan por un horno de curado, donde el calor funde y fusiona la polpa formando una capa dura, resistente y duradera. El recubrimiento en polvo produce un acabado duradero y atractivo que resiste arañazos, productos químicos y la corrosión mucho mejor que la pintura líquida convencional, además de hacerlo sin las emisiones de disolventes de la pintura a base de agua, lo que lo hace más limpio para el medio ambiente.
El grosor y la uniformidad del recubrimiento en polvo influyen tanto en la apariencia como en la protección, y los fabricantes de renombre controlan la espesura del recubrimiento como parte de su control de calidad. El color uniforme y el acabado suave de los estantes de calidad son resultado de una línea de recubrimiento en polvo bien gestionada.
Acabados alternativos
En condiciones especialmente duras —alta humedad, exposición al exterior, ambientes frigoríficos o atmósferas corrosivas—, los fabricantes pueden utilizar el galvanizado en lugar o además del recubrimiento en polvo. El galvanizado aplica una capa protectora de zinc que ofrece una excelente resistencia a la corrosión a largo plazo. La elección del acabado se adapta al entorno en el que se utilizará el estante, siendo el recubrimiento en polvo estándar adecuado para la mayoría de los almacenes interiores y la protección más pesada reservada para aplicaciones exigentes.
Control de calidad y pruebas
Durante y después de la fabricación, el control de calidad verifica que el estante cumple con las especificaciones técnicas. Dado que el estante es un producto estructural fundamental para la seguridad, la realización de pruebas exhaustivas no es una mera formalidad; es lo que diferencia a los sistemas confiables de los peligrosos.
Inspección dimensional y visual
Los inspectores verifican que los perfiles formados, los patrones de orificios y las longitudes de corte coincidan con las tolerancias del diseño, y que las soldaduras sean completas y correctas. Se examinan los componentes para detectar defectos, dimensiones correctas y montaje adecuado. La detección de errores dimensionales aquí evita que piezas que no se puedan unir o que no puedan soportar la carga nominal lleguen al cliente. Dimensiones constantes también son lo que permite que las piezas de diferentes tiradas de producción permanezcan compatibles.
Testes de carga y rendimiento
Además de medir las partes, los fabricantes verifican el rendimiento estructural. Esto puede implicar la carga física de vigas y armaduras representativas para confirmar que cumplen sus capacidades nominales con el margen de seguridad requerido, y validar que el rendimiento en el mundo real coincide con los cálculos de ingeniería. La prueba de los componentes hasta el fallo o hasta un múltiplo de su carga nominal demuestra que el diseño y la fabricación en conjunto proporcionan la resistencia prometida. Esta evidencia respalda las capacidades de carga indicadas en la placa de capacidad del rack.
Recubrimiento y verificación del material
Los programas de calidad también verifican la calidad final—medición de la espesura y la adherencia de la capa de recubrimiento y confirmación de la resistencia a la corrosión—y verifican que se haya utilizado toda la gama de acero adecuada. Junto con la documentación y la trazabilidad, estas verificaciones confirman que lo que sale de la fábrica coincide con lo que se diseñó y se ordenó. Un fabricante con un sistema de calidad robusto puede garantizar con confianza las características de carga de sus productos.
Embalaje y entrega
La etapa final de fabricación prepara los componentes acabados para su transporte e instalación. Los racks suelen ser enviados desmontados —como pilares, vigas, armaduras y accesorios separados— en lugar de montados previamente, lo cual resulta mucho más eficiente para el transporte y más fácil de instalar en el lugar. Los componentes se embalan, protegen y etiquetan para que lleguen sin daños y puedan ser identificados y montados correctamente.
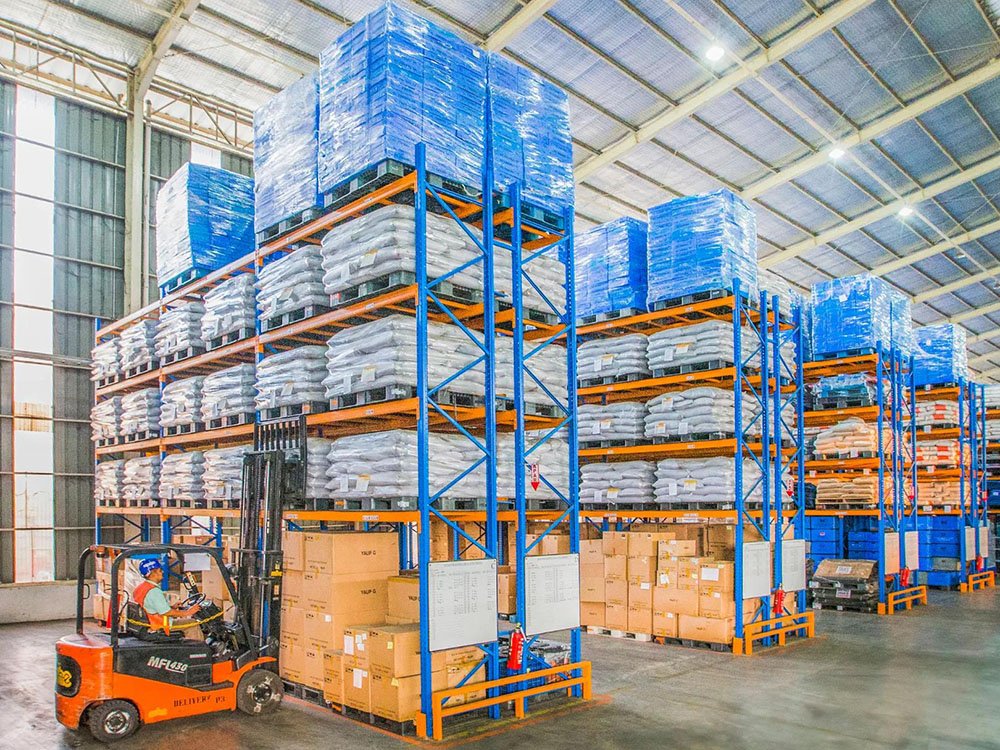
Un buen embalaje protege las superficies pintadas en polvo de los arañazos y el acero de los daños durante el transporte, mientras que la etiquetado y la documentación claras ayudan a los instaladores a montar el sistema de forma precisa. Aunque llega al final del proceso, el embalaje cuidadoso preserva toda la calidad incorporada en las fases anteriores, garantizando que el estante llegue al almacén en el estado en el que salió de fábrica.
Normas, cumplimiento y por qué el proceso es importante
En cada etapa de la fabricación se plantea la cuestión de la conformidad con los estándares reconocidos. Los racks se diseñan, fabrican y prueban de acuerdo con códigos estructurales que definen cómo se calculan las cargas, cómo deben comportarse los componentes y cómo se verifican las capacidades. La fabricación de acuerdo con estos estándares es lo que da a la calificación de carga su significado: indica que el rack ha sido diseñado y construido para soportar lo que indica la placa de capacidad, con un margen de seguridad adecuado.
En última instancia, es por eso que el proceso de fabricación tiene tanta importancia para el comprador. Dos racks pueden parecer casi idénticos en un showroom, pero difieren enormemente en la calidad del acero utilizado, la precisión de la formación de los rollos, la integridad de las soldaduras, la meticulosidad del tratamiento superficial y la rigurosidad del control de calidad que los acompaña. Estas diferencias no se hacen evidentes hasta que el rack se carga, es golpeado por un carretón elevador o se expone a un entorno húmedo durante años de uso; en ese momento, un rack bien fabricado funciona y uno mal fabricado falla.
Al evaluar a un proveedor de racks, vale la pena mirar más allá del precio y enfocarse en el proceso que subyace al producto. Un fabricante que diseña según estándares reconocidos, utiliza acero de fuentes verificadas, lleva a cabo procesos de conformado y soldadura precisos, aplica un tratamiento superficial adecuado y prueba sus productos exhaustivamente está vendiendo más que acero: está vendiendo confiabilidad y seguridad. Conocer el proceso de fabricación permite a un comprador hacer las preguntas adecuadas y reconocer la calidad que va más allá de la apariencia.
Automatización y tecnología en la producción moderna de racks
La forma en que se fabrican los estantes de almacén se ha modernizado constantemente, y el nivel de automatización en una fábrica es ahora uno de los indicadores más claros de la consistencia que puede esperar el comprador. Las modernas líneas de conformado por rollos están controladas por computadora, con la velocidad de alimentación, los intervalos de perforación y los diámetros de corte establecidos y monitoreados electrónicamente. Esta automatización elimina gran parte de la variabilidad que solía presentarse con la configuración manual, por lo que el primer poste de una línea se ajusta a la perfección a la del primero de la misma serie, dentro de tolerancias muy estrechas.
Las células de soldadura robóticas han transformado la fabricación en particular. Un robot de soldadura programado aplica una soldadura idéntica a cada unión, con un calor, una velocidad y una colocación de la soldadura coherentes que un soldador humano simplemente no puede igualar a lo largo de miles de repeticiones. Esto es de enorme importancia para un producto estructural, ya que la soldadura en un conector de armadura o una unión de soporte es exactamente el punto en el que se gana o se pierde la resistencia. La manipulación automatizada entre las fases también reduce el riesgo de que las piezas se rayen, no coincidan o se dañen a medida que se desplazan a través de la fábrica.
Más allá de la maquinaria misma, los fabricantes utilizan cada vez más datos de diseño y producción digitales para conectar todo el proceso. Los modelos CAD sirven directamente como referencia para la formación y el corte de piezas, reduciendo así la posibilidad de errores de transcripción. Mientras que el seguimiento de la producción vincula cada lote con sus certificados de acero y registros de calidad, el efecto acumulativo de esta tecnología resulta en piezas más consistentes, dimensionadas con mayor precisión y con una carga nominal más fiable que lo que una producción menos automatizada podría lograr. Cuando un sistema se monta de forma limpia en el lugar y carga con confianza, gran parte del mérito se debe a la precisión de la fábrica que lo ha construido.
Sostenibilidad y eficiencia de los materiales
La fabricación de racks modernos también presta creciente atención a la eficiencia de los materiales y el impacto ambiental; estas consideraciones se complementan cada vez más con la calidad. El acero es el material predominante en la fabricación de racks y es altamente reciclable, por lo que la industria se encuentra en un circuito de reciclaje bien establecido: los recortes y los racks usados pueden ser fundidos y devueltos a la producción en lugar de desecharlos. Los fabricantes que minimizan los residuos durante la corte, el conformado y el corte también reducen los residuos y utilizan su materia prima de manera más eficiente, lo que mantiene los costos y la huella ambiental bajo control.
La transición al recubrimiento en polvo también refleja esta tendencia. Dado que el recubrimiento en polvo no utiliza solventes y produce muy poco desperdicio (la sobreaplicación de pintura suele poder ser recuperada y reutilizada), es un proceso de acabado más limpio que la pintura tradicional a base de líquido, con menores emisiones. Diseñar estanterías que logren la resistencia requerida mediante el uso más eficiente del acero, en lugar de simplemente añadir material, es otra forma de eficiencia que aporta la ingeniería competente: un perfil bien diseñado soporta la carga nominal sin desperdiciar acero.
Para los compradores, estos factores no se limitan a la responsabilidad medioambiental. El uso eficiente de los materiales y los acabados duraderos también indican que el fabricante controla estrictamente sus procesos, y un estante diseñado para durar y resistir la corrosión dura más tiempo sin necesidad de reemplazo, lo que representa la forma más fundamental de sostenibilidad.
Conclusión
El proceso de fabricación de los racks de almacén es una cadena de pasos precisos e interdependientes, y la calidad del sistema final depende de cada uno de ellos. Comienza con una ingeniería sólida y acero verificado, se forma mediante un proceso de conformado y perforación preciso, adquiere su estructura gracias a un fuerte proceso de soldadura y fabricación, obtiene su durabilidad gracias a un tratamiento superficial adecuado y un recubrimiento en polvo, y se prueba mediante un control de calidad y pruebas rigurosos antes de ser embalado para llegar listo para la instalación segura.
Para un propietario o diseñador de almacenes, la lección es clara: el estante que aloje su inventario, proteja a su equipo y sirva a su operación durante años es el resultado de docenas de decisiones tomadas mucho antes de que llegue al lugar de instalación. Apreciar cómo se fabrica ese estante es la mejor manera de elegir un sistema en el que pueda confiar día tras día durante toda la vida útil del almacén.
 English
 Spanish
 Arabic
 Tagalog
 Korean
 Russian
 Thai
 Japanese
 Indonesian
 Portuguese
 French
 Chinese