Chaque rack de palettes qui stocke des tonnes d’inventaire dans un entrepôt a débuté sa vie comme un fil de fer plat. Entre cette filière brute et le système de stockage fini, chargé de charges, se trouve une séquence de phases de fabrication précises et soigneusement contrôlées : ingénierie, formage à chaud, poinçonnage, soudage, traitement de surface et contrôle rigoureux. contrôle qualité. Comprendre rangements de stockage Le processus de fabrication révèle pourquoi certains systèmes de rangement restent fiables pendant des décennies alors que des alternatives moins coûteuses et de moindre qualité se plient, corrode ou s'effondrent sous la charge.
Pour toute personne qui spécifie, achète ou conçoit systèmes de stockage, Connaître comment un produit est réellement fabriqué est plus qu’une simple curiosité technique. Les choix que fait un fabricant à chaque étape – la qualité de l’acier, la précision de la ligne de formage en rouleaux, l’intégrité des soudures, la qualité de la couche de revêtement – déterminent directement la résistance, Sécurité, et la durée de vie du rack que vous chargez finalement avec le produit. Cette guide passe en détail par l’ensemble du processus de fabrication des racks de stockage en acier, étape par étape, et explique pourquoi chaque étape est importante pour le système final.
Tout commence par l’ingénierie et la conception
Bien avant que toute pièce métallique ne soit taillée, le processus de fabrication commence sur un plan de dessin et une série de calculs. Les racks de stockage sont un produit structurel : ils doivent supporter en toute sécurité des charges lourdes et souvent dynamiques année après année, dans des environnements très fréquentés par des chariots élévateurs. Mettre en place la bonne conception dès le départ est la base sur laquelle tout le reste se construit.
Analyse de la charge et génie civil
La première étape consiste à définir les fonctions que doit remplir le rack. Les ingénieurs établissent la capacité de charge requise par niveau de poutre, par baie et par montant, ainsi que les hauteurs, les profondeurs et les configurations dont le système doit pouvoir supporter le poids. À partir de là, ils calculent les sections d’acier, les dimensions et les structures de renforcement nécessaires pour supporter ces charges avec un seuil de sécurité approprié. Ces calculs tiennent compte du poids des marchandises stockées, de la manière dont ce poids est appliqué et des forces auxquelles le rack est soumis lors du chargement, du déchargement et même lors d’événements sismiques dans les régions où cela est applicable.
Cette phase est régie par Normes de conception de l'industrie, Le document décrit la manière dont les capacités sont déterminées et vérifiées. Un fabricant réputé conçoit ses produits selon des codes structurels reconnus plutôt que par approximation, car la différence entre un système de stockage correctement conçu et un système mal conçu devient invisible dès lors que le rack est surchargé. La phase de conception traduit les besoins de stockage du client en spécifications précises pour chaque composant.
Modélisation et prototypage en CAD
Une fois les exigences structurelles définies, les concepteurs construisent des modèles CAD détaillés de chaque composant : montants, poutres, appuis, connecteurs, plateaux de pied et accessoires. Ces modèles spécifient les profils, les motifs de trous, les dimensions et les tolérances exactes, et ils servent directement à la machine qui va fabriquer et découper l’acier. De nombreux fabricants produisent également des prototypes ou des échantillons de première série afin de valider physiquement le design avant de passer à une production complète. C’est là que le nouveau profil de rack est validé afin de s’assurer que les pièces s’adaptent correctement et fonctionnent comme prévu dans les calculs.
Sélection et inspection des matières premières
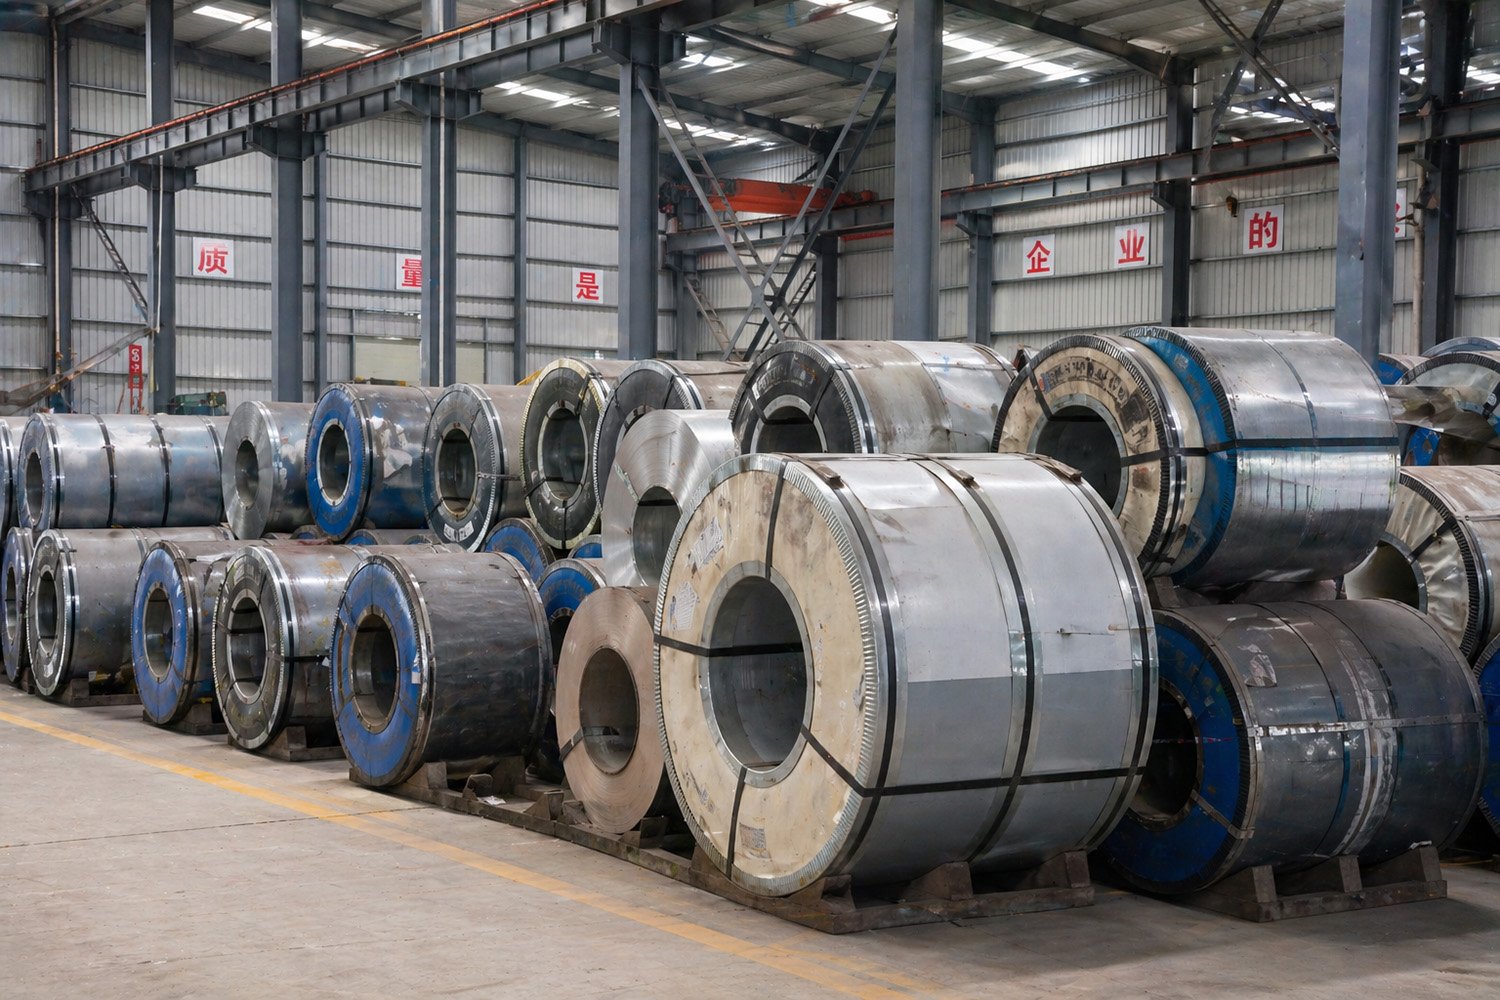
Les racks ne sont aussi solides que l’acier dont ils sont fabriqués ; c’est pourquoi le choix des matériaux est une étape cruciale qui détermine silencieusement la qualité du produit fini. Les racks de stockage sont généralement fabriqués en acier structural de haute résistance, fourni en grandes bobines, le type et la densité de la matière étant choisis pour correspondre à la conception ingénieuse.
Choisir le bon acier
La qualité de l’acier détermine sa résistance – notamment sa résistance à la déformation, le point à partir duquel il commence à se déformer de manière permanente. Un acier de meilleure résistance permet au fabricant d’atteindre une charge maximale inférieure grâce à un matériau réduit, ce qui permet d’obtenir des racks robustes et efficaces. L’épaisseur de l’acier, ou la section, correspond au rôle de chaque composant : les montants et poutres de haute résistance utilisent un acier plus épais que les éléments de faible résistance. L’utilisation du bon acier et de la bonne section est essentielle, car remplacer un acier plus fin ou plus faible pour réduire les coûts nuit directement à la capacité de charge du rack, même si la pièce finale semble identique.
Inspection des matières entrant
Avant que toute bobine ne soit mise en production, les fabricants soucieux de la qualité effectuent une inspection et vérifient l’acier en provenance de l’usine. Cela inclut le contrôle du respect des normes de qualité et de la qualité de la matière première, la vérification des certificats de conformité du fournisseur et la confirmation que l’acier est exempt de défauts. La détection d’un acier de qualité inférieure à ce stade empêche la fabrication de composants présentant des défauts qui ne seraient pas acceptés lors de l’inspection – ou, pire encore, qui se détacheraient et affaibliraient le rack fini. La traçabilité est également importante : le maintien de dossiers indiquant les matières utilisées dans chaque série de production permet de contrôler la qualité tout au long du processus jusqu’au client.
Formage en rouleaux : le cœur du processus
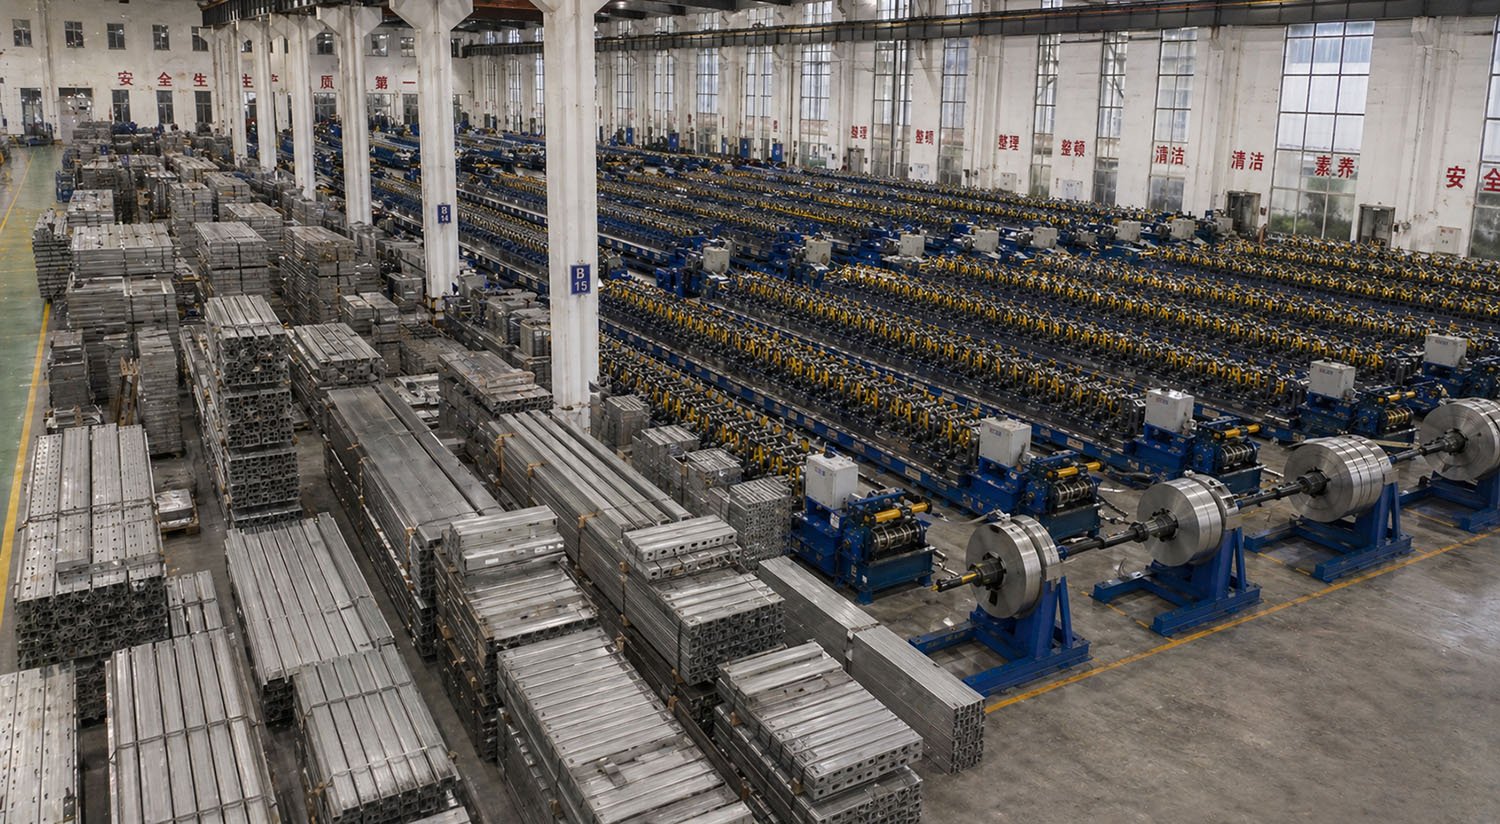
Le formage par roulage est le processus de fabrication déterminant pour la plupart des éléments des racks de stockage, et c’est là que l’acier plat commence à prendre la forme reconnaissable des montants et des poutres. Cette technique est appréciée car elle permet de produire des profils uniformes et très résistants à grande vitesse et en grande quantité.
Coupe et découpage
La production commence par l’introduction d’une bobine d’acier dans un défileur qui la déploie en une bande plate continue. Selon la ligne de production, la bobine peut d’abord être coupée à la largeur exacte requise pour la pièce à fabriquer. Cette bande continue est ensuite introduite dans la machine de formage à rouleaux prête à être progressivement façonnée.
Créer le profil
Dans une ligne de formage à chaud, la bande plate traverse une série de rouleaux disposés en séquence. Chaque paire de rouleaux courbe l’acier d’un peu plus que la dernière, transformant progressivement la bande plate en le profil complexe de section transversale d’une colonne verticale ou d’un poutre de charge. En raison de la forme du matériau sous pression à froid, et non pas par une seule flexion agressive, la formation à chaud conserve la rigidité de l’acier et produit des profils nets, précis et reproductibles. La forme de ces profils est conçue pour garantir des performances structurelles : les plis, les replis et les brides d’une colonne verticale, par exemple, sont ce qui lui confèrent sa rigidité portante.
Un des grands avantages de la formation de rouleaux est leur reproductibilité à grande échelle : une fois la ligne installée correctement, elle produit des milliers de pièces identiques et dimensionnellement précises. Le prix à payer est que les outils sont spécifiques à chaque profil, donc les rouleaux doivent être configurés et entretenus avec précision. Une ligne de formation de rouleaux bien réglée constitue l’un des indicateurs les plus clairs d’un fabricant de racks sérieux.
Perforation et poinçonnage
Une caractéristique cruciale de Pallet racking C’est le système de trous ou de fentes creusés dans les colonnes verticales, qui permet de positionner et de régler les poutres à différentes hauteurs. Cette perforation est souvent intégrée à la ligne de formage de rouleaux, où des presses perforent la bande à des intervalles précis soit avant, soit pendant la formation. La précision de ce système de trous est essentielle : les fentes doivent être parfaitement alignées pour que les connecteurs des poutres s’intègrent parfaitement et que le système reste réglable. Une perforation non uniforme ou incorrecte rend l’assemblage difficile et peut compromettre la connexion entre les poutres et les colonnes, de sorte que la précision à ce stade est essentielle pour assurer une bonne tenue du rack fini et sa capacité à supporter les charges.
Coupe à longueur
Lorsqu’il sort de la ligne, le profilé formé et perforé est coupé à la longueur requise, généralement par un découpage automatique qui coupe l’acier en mouvement sans interrompre la ligne. Cela permet de produire des colonnes verticales individuelles, des sections de poutre et des éléments de support avec des longueurs précises, prêtes pour les étapes suivantes. Un découpage précis assure que les châssis soient à la bonne hauteur et que les poutres aient la bonne largeur, deux éléments essentiels pour l’assemblage et la répartition de la charge.
Filsage et fabrication
Alors que les poutres sont souvent des éléments fabriqués en une seule pièce et équipés de connecteurs à l’extrémité, montants droits Il s’agit de montages qui doivent être soudés ensemble. La soudure et la fabrication constituent les étapes où les pièces individuelles formées deviennent les sous-ensembles structurels qui définissent un système de rack.
Assemblage des cadres droits
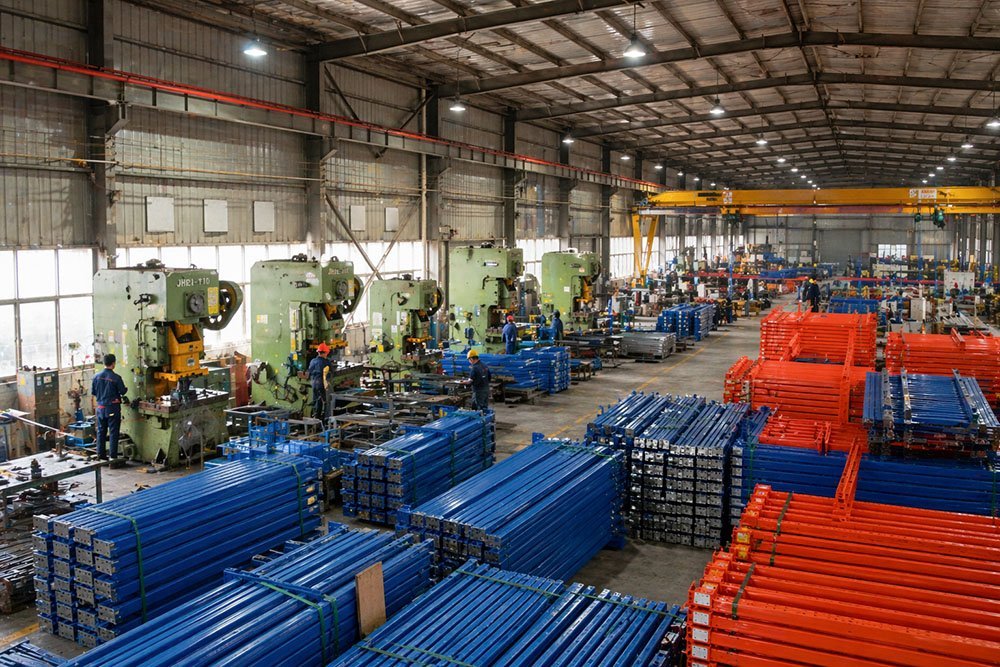
Un cadre rigide se compose de deux colonnes verticales reliées par des traverses horizontales et diagonales. Lors de la fabrication, ces éléments sont positionnés dans des machines de pose ou des dispositifs de fixation qui les maintiennent alignés avec précision, puis soudés à chaque joint. Le schéma de fixation – conçu lors de la phase de conception – est crucial pour la rigidité du cadre, de sorte que les soudures reliant les traverses aux colonnes doivent être solides et cohérentes. Un cadre n’est fiable que si ses soudures le sont ; une soudure de mauvaise qualité dans une liaison de traverse devient un point faible en cas de charge.
Connecteurs de faisceau de soudage
Les poutres de charge sont équipées de connecteurs : des colonnes ou des plaques de fin qui s’insèrent dans les montants pour relier les poutres aux châssis. Ces connecteurs sont soudés aux extrémités de chaque poutre ; la solidité de cette soudure est l’un des aspects les plus critiques en matière de sécurité de l’ensemble du système, car la liaison poutre-châssis supporte la charge totale des palettes stockées. Les fabricants accordent une attention particulière à la qualité de la soudure, veillant à obtenir des soudures solides et sans fissures qui ne se détacheront pas sous la contrainte de l’utilisation quotidienne.
Méthodes de soudage et automatisation
Les fabricants de racks de qualité utilisent de plus en plus la soudure robotisée et automatisée pour assurer une qualité constante. La soudure robotisée MIG applique la même soudure précise et répétable à chaque joint, éliminant la variabilité du travail manuel et assurant une résistance uniforme sur des milliers de pièces. La soudure automatisée améliore également la vitesse et permet au fabricant de documenter et de contrôler les paramètres de soudure. Dans le cas de la soudure manuelle, des soudeurs qualifiés et des normes claires sont essentiels. Dans tous les cas, l’objectif est le même : des soudures solides, propres et uniformes qui maintiennent la structure ensemble lors des charges permanentes pendant toute la durée de vie du rack.
Traitement de surface et finition
Une fois les composants formés, soudés et assemblés, ils subissent une finition et une finition de surface. Cette étape n’est pas seulement esthétique : la finition protège l’acier contre la corrosion et l’usure, ce qui a un impact direct sur la durée de vie des racks, notamment dans des environnements humides, froids ou chimiquement exigeants.
Nettoyage et prétraitement
Avant toute application de revêtement, les pièces doivent être soigneusement nettoyées. Les lignes de traitement de surface enlèvent la graisse de l’acier afin d’éliminer les impuretés issues de la formation et de la soudure, puis on applique un traitement chimique — souvent un revêtement de conversion à base de phosphate ou similaire — qui nettoie davantage la surface et crée un profil qui permet à la finition de s’adhérer correctement. Cette préparation est la clé de l’adhérence du revêtement et de sa résistance à la décollement ou à la fissuration ultérieure. Passer à côté de cette étape ou en faire trop peu est une pratique courante qui conduit à des défaillances prématurées du revêtement, c’est pourquoi les bons fabricants considèrent cette étape comme essentielle plutôt que facultative.
Recouvrement en poudre
La finition la plus courante pour les racks de stockage est la peinture poudreuse. Dans ce processus, une poudre sèche – généralement un polymère électrostatiquement chargé – est pulvérisée sur les pièces en acier mises à l’air libre, où elle adhère uniformément à toutes les surfaces, y compris les bords et les évidements. Les pièces revêtues sont ensuite soumises à un four de durcissement, où la chaleur fond et fusionne la poudre pour former une couche solide, durable et résistante à l’usure. La peinture poudreuse offre un fini durable et attrayant qui résiste bien mieux aux rayures, aux produits chimiques et à la corrosion que la peinture liquide classique, tout en évitant les émissions de solvants lors de la peinture à l’eau, ce qui la rend également plus propre pour l’environnement.
L’épaisseur et l’uniformité de la poudre de revêtement influencent à la fois l’apparence et la protection, et les fabricants réputés surveillent l’épaisseur de la poudre de revêtement dans le cadre de leur contrôle qualité. La couleur uniforme et l’aspect lisse des étagères de qualité sont le résultat d’une ligne de revêtement en poudre bien gérée.
Finishes alternatifs
Dans des conditions particulièrement difficiles – forte humidité, exposition à l’extérieur, environnements frigorifiques ou atmosphères corrosives – les fabricants peuvent utiliser la galvanisation plutôt que ou en complément de la peinture en poudre. La galvanisation applique une couche de zinc protectrice offrant une excellente résistance à la corrosion à long terme. Le choix de la finition est adapté à l’environnement prévu pour le rack, la peinture en poudre standard étant adaptée à la plupart des entrepôts intérieurs et une protection plus intensive étant réservée aux applications exigeantes.
Contrôle de qualité et essais
Tout au long de la fabrication et après celle-ci, le contrôle qualité vérifie que le système de rayonnages respecte les spécifications techniques. Étant un produit structurel crucial pour la sécurité, les tests rigoureux ne sont pas une formalité – c’est ce qui distingue les systèmes fiables des systèmes dangereux.
Inspection dimensionnelle et visuelle
Les inspecteurs vérifient que les profils formés, les motifs de trous et les longueurs de coupe correspondent aux tolérances de conception, que les soudures sont complètes et correctes. Les composants sont examinés pour détecter toute anomalie, ainsi que pour vérifier que les dimensions sont correctes et que l’assemblage est correct. La détection d’une erreur dimensionnelle ici empêche les pièces qui ne s’assemblent pas correctement ou qui ne supportent pas la charge nominale de parvenir au client. Des dimensions constantes sont également essentielles pour que les pièces provenant de différentes séries de production restent compatibles.
Test de charge et de performance
Outre la mesure des pièces, les fabricants vérifient la performance structurelle. Cela peut impliquer des essais physiques sur des poutres et des montants représentatifs pour confirmer qu’ils atteignent leurs capacités nominales avec le marge de sécurité requise, et valider que les performances réelles correspondent aux calculs techniques. L’essai des composants jusqu’à leur rupture ou jusqu’à un multiple de leur charge nominale démontre que la conception et la fabrication ensemble fournissent la résistance promise. Ces preuves sous-tendent les valeurs de charge indiquées sur la plaque de capacité d’un rack.
Traitement de surface et vérification des matériaux
Les programmes de qualité vérifient également la qualité finale : ils mesurent l’épaisseur de la couche de revêtement et l’adhérence, ainsi que la résistance à la corrosion. Ils vérifient également que la qualité de l’acier utilisé est conforme à ce qui a été prévu lors de la conception et de l’achat du produit. En complément de la documentation et de la traçabilité, ces contrôles confirment que les caractéristiques techniques du produit sont conformes à ce qui a été prévu lors de la conception et de l’achat du produit. Un fabricant possédant un système de qualité solide peut garantir la qualité de ses performances.
Emballage et livraison
La dernière étape de fabrication prépare les composants finis pour le transport et l’installation. Les racks sont généralement expédiés déballés – sous forme de montants, de poutres, de supports et d’accessoires séparés – plutôt que pré-montés, ce qui est beaucoup plus efficace pour le transport et plus facile à installer sur place. Les composants sont emballés, protégés et étiquetés afin qu’ils arrivent intacts et puissent être identifiés et assemblés correctement.
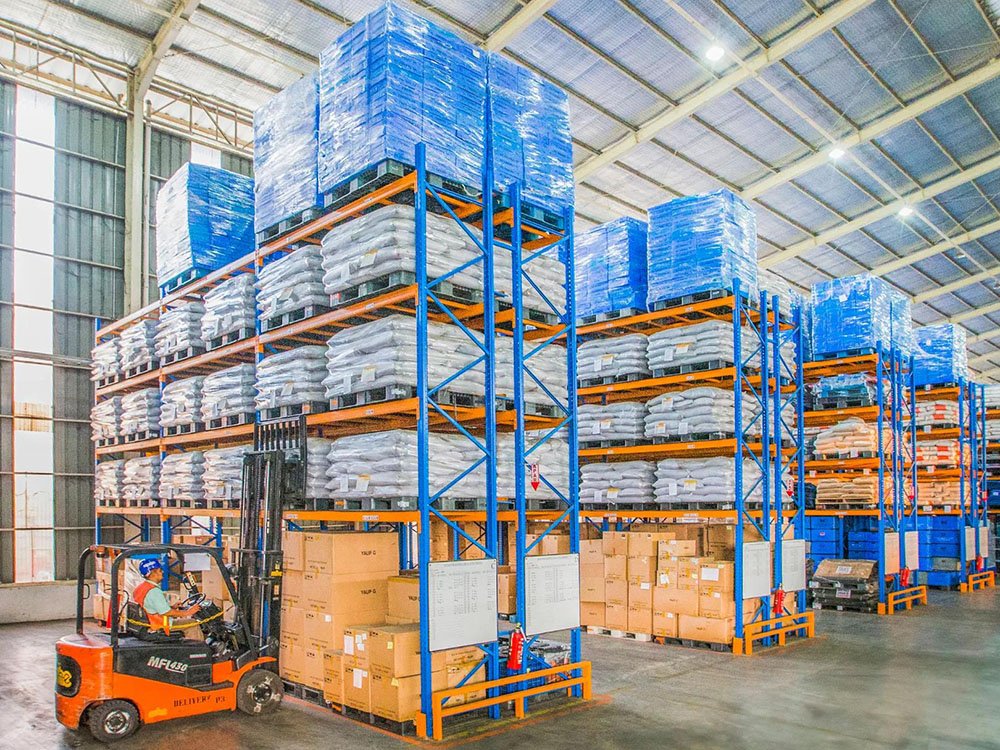
Une bonne emballage protège les surfaces peintes à la poudre des rayures et l’acier des dommages pendant le transport, tandis que des étiquettes claires et des documents précis aident les installateurs à monter le système avec précision. Bien que ce dernier soit effectué à la fin du processus, une bonne emballage préserve toute la qualité apportée aux étapes précédentes, garantissant que le système arrive au dépôt dans l’état dans lequel il est sorti de l’usine.
Les normes, la conformité et pourquoi le processus importe
Tout au long de chaque étape de la fabrication, la question de la conformité aux normes reconnues se pose. Les racks sont conçus, fabriqués et testés selon des codes structurels qui définissent la manière dont les charges sont calculées, comment les composants doivent fonctionner et comment les capacités doivent être vérifiées. La fabrication selon ces normes confère à la classification de charge sa signification : elle indique que le rack a été conçu et construit pour supporter les charges indiquées sur sa plaque de capacité, avec un niveau de sécurité approprié.
C’est finalement pourquoi le processus de fabrication importe tant pour l’acheteur. Deux racks peuvent avoir une apparence presque identique sur un salon de vente, mais diffèrent considérablement en ce qui concerne la qualité de l’acier utilisé, la précision de la fabrication des tôles, l’intégrité des soudures, la qualité de la surface traitée et la rigueur du contrôle qualité qui les accompagne. Ces différences ne se manifestent que lorsque le rack est chargé, lorsqu’il est transporté par un chariot élévateur ou lorsqu’il est exposé à un environnement humide au cours de nombreuses années d’utilisation – à ce moment-là, un rack bien fabriqué fonctionne et un rack mal fabriqué tombe en panne.
Lors de l’évaluation d’un fournisseur de racks, il vaut mieux se pencher au-delà du prix vers le processus qui sous-tend le produit. Un fabricant qui conçoit ses produits selon des normes reconnues, utilise de l’acier de qualité, assure des opérations de formage et de soudage précises, applique un traitement de surface approprié et effectue des tests approfondis sur ses produits vend plus que de l’acier : il vend fiabilité et sécurité. Comprendre le processus de fabrication permet à l’acheteur de poser les bonnes questions et de reconnaître la qualité qui va au-delà de l’apparence.
L’automatisation et la technologie dans la production moderne de racks
La façon dont les racks de stockage sont fabriqués se modernise constamment, et le niveau d’automatisation d’une usine est désormais l’un des indicateurs les plus clairs de la cohérence que peut attendre un acheteur. Les lignes de formage par roulage modernes sont contrôlées par ordinateur, avec un taux d’alimentation, des intervalles de poinçonnage et des longueurs de découpe réglés et surveillés électroniquement. Cette automatisation élimine une grande partie de la variabilité qui était auparavant présente lors de la configuration manuelle, de sorte que le dix-millième montant d’un rail corresponde au premier dans des tolérances très serrées.
Les cellules de soudage robotisées ont transformé la fabrication en particulier. Un robot de soudage programmé applique une soudure identique à chaque joint, avec une chaleur, une vitesse et une répartition des copeaux cohérentes que le soudeur humain ne peut tout simplement reproduire à l’échelle de milliers de répétitions. Cela revêt une importance cruciale pour un produit structurant, car la soudure située à un connecteur de poutre ou à une liaison de support est précisément là où la résistance est gagnée ou perdue. La manipulation automatisée entre les étapes réduit également le risque que des pièces soient rayées, mal assemblées ou endommagées lors de leur déplacement dans l’usine.
Au-delà de la machine elle-même, les fabricants utilisent de plus en plus des données numériques de conception et de production pour relier tout le processus. Les modèles CAD alimentent directement les équipements de formage et de découpe, réduisant ainsi les risques d’erreurs de transcription, tandis que le suivi de la production relie chaque lot à ses certificats d’acier et à ses dossiers de qualité. L’effet cumulatif de cette technologie permet d’obtenir des assemblages plus cohérents, mieux dimensionnés et plus fiables en termes de charge que ce que la production moins automatisée pouvait réaliser. Lorsque le système se monte proprement sur site et supporte sa charge nominale avec confiance, une grande partie de la responsabilité revient à la précision de l’usine qui l’a construit.
Sustentabilité et efficacité des matériaux
La fabrication moderne des racks accorde également une attention croissante à l’efficacité des matériaux et à l’impact environnemental ; ces considérations recoupent de plus en plus la qualité. L’acier est le matériau dominant dans le secteur des racks, et il est très recyclable ; les chutes et les racks usagés peuvent donc être transformés en fonte et réintroduits dans la production, plutôt que de se jeter. Les fabricants qui minimisent les déchets lors de la découpe, de la formation et du découpage réduisent les déchets tout en utilisant plus efficacement leurs matières premières, ce qui permet de maintenir les coûts et l’empreinte environnementale sous contrôle.
Le passage au revêtement en poudre reflète également cette tendance. Comme le revêtement en poudre ne nécessite pas d’agents solvants et produit très peu de déchets (les excès de produit peuvent souvent être récupérés et réutilisés), il constitue un procédé de finition plus propre que la peinture liquide traditionnelle, avec des émissions plus faibles. Concevoir des racks qui atteignent leur résistance requise grâce à une utilisation optimale de l’acier, plutôt que simplement en ajoutant du matériau, est une autre forme d’efficacité que l’ingénierie compétente apporte : un profil bien conçu supporte la charge nominale sans gaspiller de matériau.
Pour les acheteurs, ces facteurs ne concernent pas seulement la responsabilité environnementale. L’utilisation efficace des matériaux et les finitions durables indiquent également à un fabricant qu’il contrôle étroitement ses processus, et un rack conçu pour durer et résister à la corrosion dure plus longtemps avant de nécessiter un remplacement — la forme la plus fondamentale de durabilité qui soit.
Conclusion
Le processus de fabrication des racks de stockage est une chaîne de phases précises et interdépendantes, et la solidité du système final dépend de chaque étape. Il commence par une conception technique solide et des aciers certifiés, se concrétise grâce à une fabrication et un poinçonnage précis, acquiert sa structure grâce à des soudures et des assemblages solides, acquiert sa durabilité grâce à un traitement de surface et une peinture poudreuses appropriés, et se voit confirmer par un contrôle qualité rigoureux et des essais avant d’être emballé et prêt à être installé en toute sécurité.
Pour un propriétaire de entrepôts ou un concepteur, la leçon est claire : les racks qui accueilleront votre inventaire, protégeront votre équipe et serviront votre activité pendant des années sont le résultat de dizaines de décisions prises bien avant leur installation sur site. Comprendre comment ces racks sont fabriqués est le meilleur moyen de choisir un système que vous pouvez compter sur en toute confiance, jour après jour, pendant toute la durée de vie de votre entrepôt.
 English
 Spanish
 Arabic
 Tagalog
 Korean
 Russian
 Thai
 Japanese
 Indonesian
 Portuguese
 French
 Chinese